Фрезерный вертикальный ЧПУ станок VMC-1370.
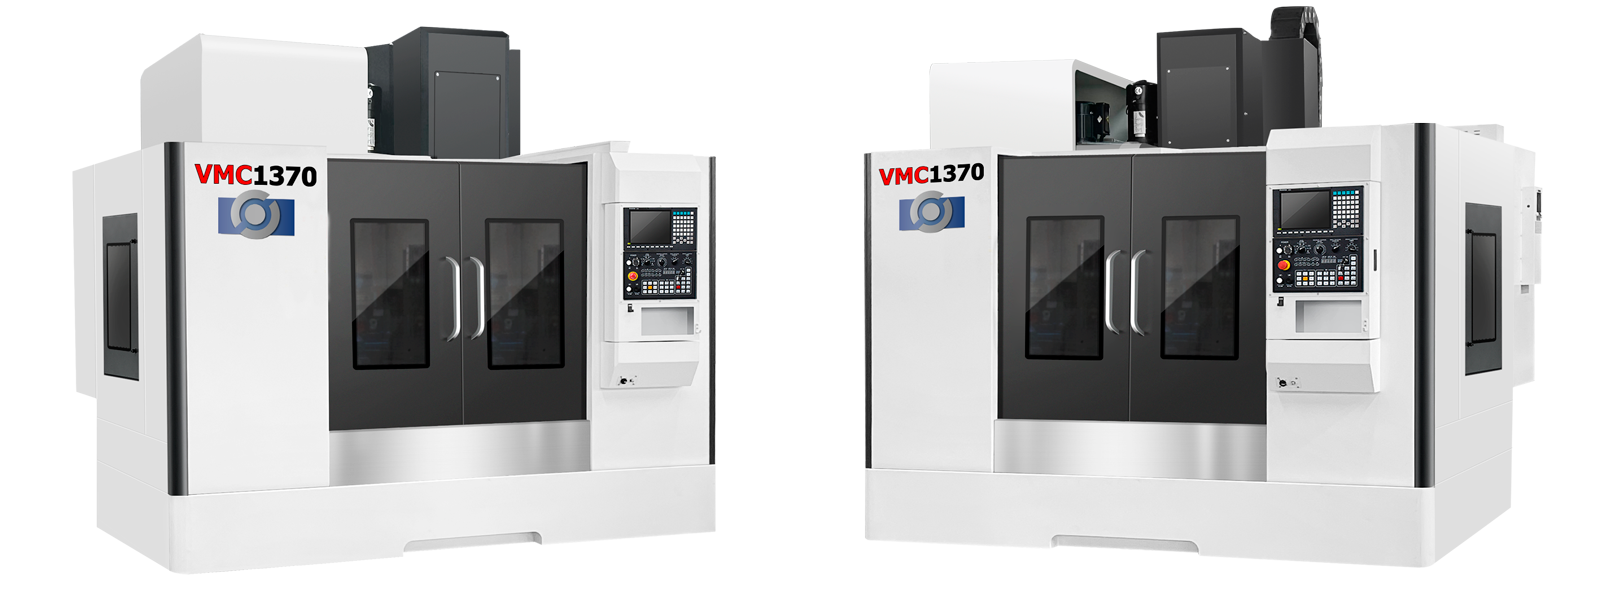
Общее описание станка
VMC1370 — это компактный и высокоточный вертикальный фрезерный станок с ЧПУ, предназначенный для обработки металлов, композитных материалов и пластиков. Благодаря своей универсальности и надежности, станок идеально подходит для выполнения широкого спектра задач в машиностроении, производстве пресс-форм, аэрокосмической промышленности и других отраслях. Он обеспечивает высокоэффективную, высокоточную обработку крупных партий деталей. Конструкция станины, шпинделя и других узлов оптимизирована для повышения жесткости и устойчивости при тяжелом резании. Точность обработки наружных поверхностей соответствует IT6–IT7 квалитету.
- Размер рабочего стола (мм) 1400*700
- Максимальная нагрузка (кГ) 800
- Перемещение по оси X (мм) 1300
- Перемещение по оси Y (мм) 700
- Перемещение по оси Z (мм) 750
- Коническое отверстие шпинделя BT40-150
- Частота вращения шпинделя (об/мин) 8000/12000
- Скорость перемещения X/Y/Z (м/мин) 24/24/18
- Количество инструмента (шт) 24
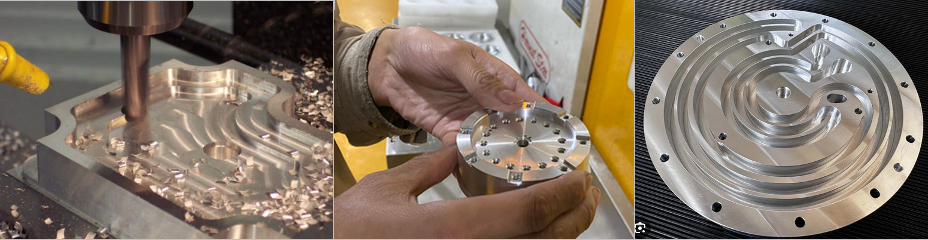
Станок имеет компактную конструкцию с интегрированными механическими, электрическими и гидравлическими системами, что облегчает обслуживание и ремонт. Ключевые компоненты закупаются у ведущих мировых производителей, что гарантирует высокую надежность. Станок оснащен полностью закрытым защитным кожухом, соответствующим принципам эргономики, что делает работу удобной и безопасной.
II.Основные узлы и компоненты станка
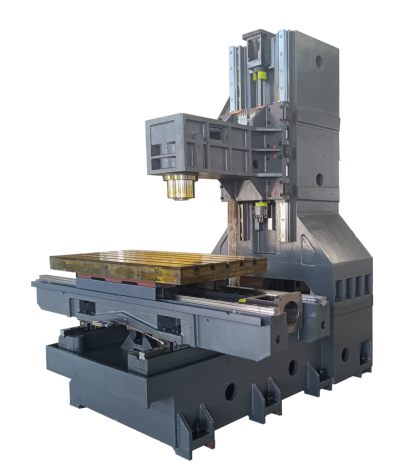
1.Станина.
Станина, рабочий стол, салазки, стойка, коробка шпинделя и другие крупные компоненты изготовлены из высокопрочного чугуна с использованием технологии литья в песчаные формы и двойной термообработки для снятия напряжений. Благодаря оптимизированной конструкции повышены жесткость и устойчивость станка, что эффективно подавляет деформации и вибрации, вызванные силами резания.
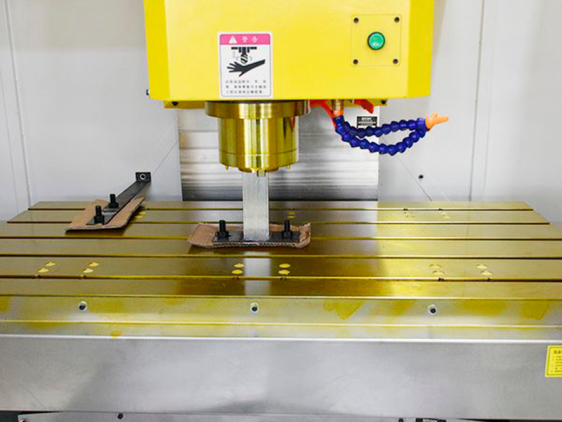
2.Стол обработки
Стол изготовлен из серого чугуна и имеет T образные пазы для крепления заготовки. Стол перевещается по 2м координатам на рельсовых направляющих с высокоточными сервоприводами с ШВП.
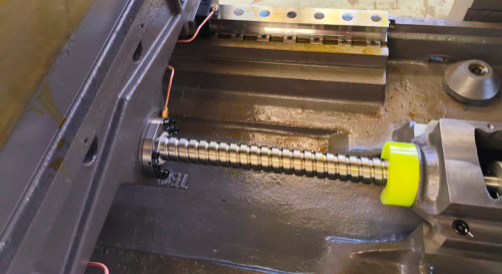
3. Система пересещения.
Трехосевые направляющие пары используют импортные линейные направляющие с низким трением, высокой чувствительностью, минимальной вибрацией на высоких скоростях, отсутствием "ползания" на низких скоростях и высокой точностью позиционирования, что улучшает показатели и стабильность станка.
Трехосевые серводвигатели напрямую соединены с высокоточными винтами через упругую муфту, что исключает промежуточные звенья, обеспечивает плавную передачу, гибкую подачу, точное позиционирование и высокую точность передачи.
Серводвигатель оси Z оснащен автоматическим тормозом, который активируется при отключении питания, предотвращая вращение вала и обеспечивая безопасность.
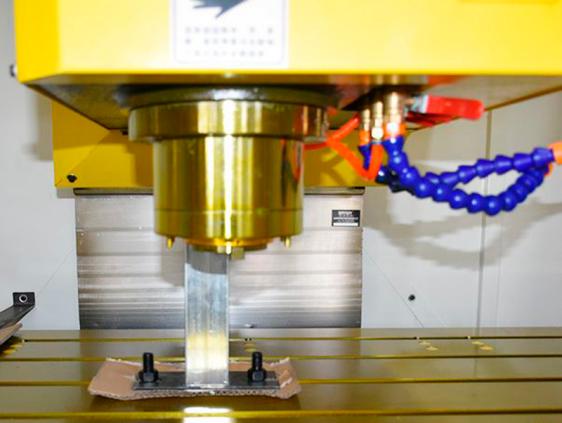
4. Шпиндель.
Шпиндельный узел производится профессиональным тайваньским производителем, обладает высокой точностью и жесткостью. Подшипники относятся к классу P4, специально для шпинделей. Сборка шпинделя выполняется в условиях постоянной температуры, после чего проводится динамическая балансировка и тестовые испытания, что повышает срок службы и надежность шпинделя.
Шпиндель обеспечивает бесступенчатое регулирование скорости в своем диапазоне. Управление шпинделем осуществляется через встроенный энкодер двигателя, что позволяет реализовать ориентацию шпинделя и функцию жесткого нарезания резьбы
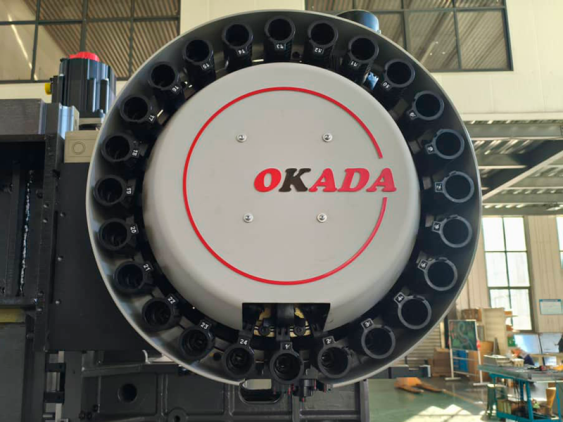
5. Магазин инструмента.
Используется дисковый магазин инструментов с роботизированной сменой, установленный на боковой стороне стойки. Диск инструментов приводится в движение и позиционируется механизмом роликового кулачка во время смены инструмента. После достижения шпинделем позиции смены, возврат и подача инструмента выполняются роботизированным устройством (ATC)
- Количество инструмента: 12/16 (опционально до 24)
Время смены инструмента: 2-3 секунды - Тип магазина: барабанный
- Механизм смены инструмента: Роботизированный манипулятор с пружинным захватом.
- Тип захвата: Надежная фиксация инструмента для предотвращения вибраций и смещений
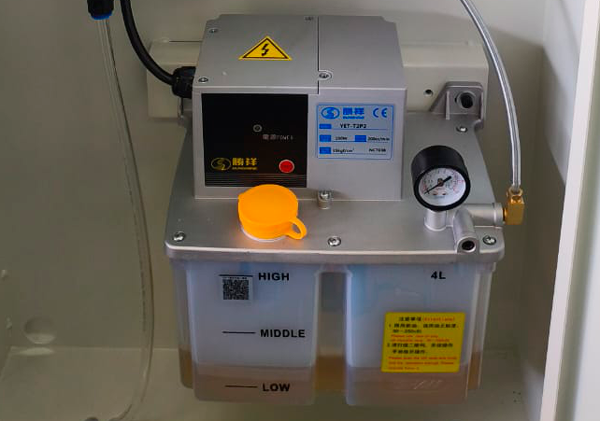
6. Автоматическая система смазки.
Смазочная система обеспечивает централизованную автоматическую подачу смазки. Система предназначена для
- Направляющие (линейные или коробчатые)
- Шарико-винтовые пары (ШВП)
- Подшипники шпинделя (в некоторых моделях)
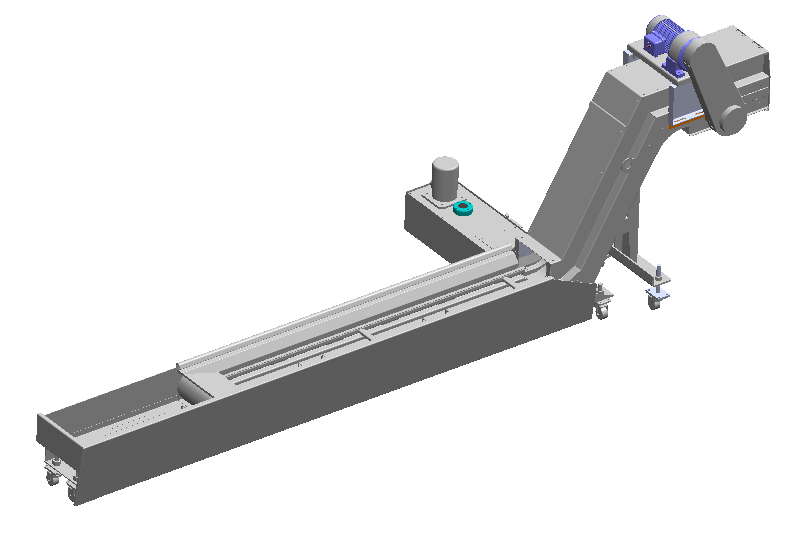
7. Система охлаждения и удаления стружки.
Для поддержания чистоты рабочей зоны и предотвращения накопления стружки станок может оснащаться эффективной системой удаления стружки. Это особенно важно при интенсивной обработке металлов.
- Тип системы: Ленточный или шнековый транспортер
- Материал транспортера: Высокопрочная сталь или износостойкие полимеры
- Производительность: До 80 кг стружки в час
- Направление удаления: Стружка транспортируется в контейнер или систему централизованного удаления
- Постоянное удаление стружки предотвращает ее накопление.
- Отсутствие стружки в рабочей зоне снижает риск ошибок обработки.
- Удаление стружки предотвращает износ компонентов станка.
- Легкий доступ к контейнеру и простота очистки транспортера.
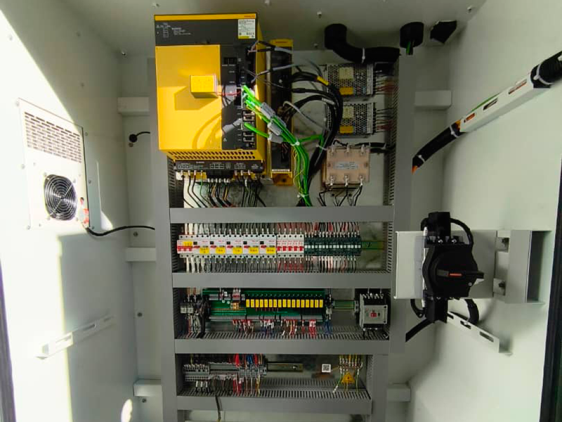
8. Электрическая система
Электрическая система соответствует стандарту GB 5226.1-2008. Основные компоненты импортного производства. Станок оснащен системой самодиагностики и аварийной остановки. Система управления собранна в шкафу с принудительной вентиляцией. Стандартное охлаждение электрошкафа имеет вентиляторы (куллеры) и фильтры защита от пыли и стружки.
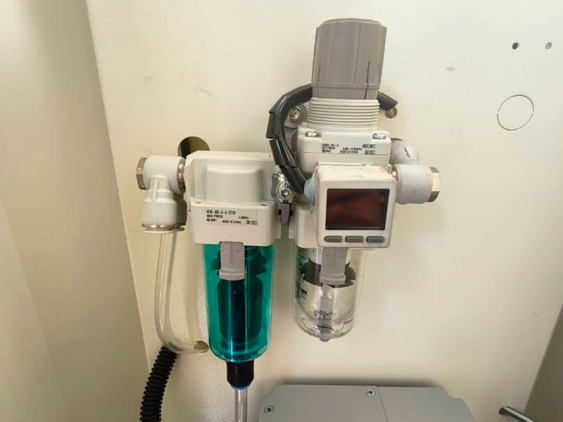
9.Пневматическая система.
Пневматические тройные компоненты фильтруют примеси и влагу в газе, предотвращая повреждение и коррозию компонентов станка. Группа электромагнитных клапанов управляется программой PLC, что обеспечивает быстрое и точное выполнение таких действий, как освобождение шпинделя, продувка центра шпинделя, зажим шпинделя и воздушное охлаждение шпинделя.
10. Защита станка.
Станок оснащен защитным кожухом, соответствующим стандартам безопасности, который предотвращает разбрызгивание охлаждающей жидкости и обеспечивает безопасную работу и приятный внешний вид. Каждая направляющая станка защищена кожухом, предотвращающим попадание стружки и охлаждающей жидкости внутрь станка, что защищает направляющие и винты от износа и коррозии.
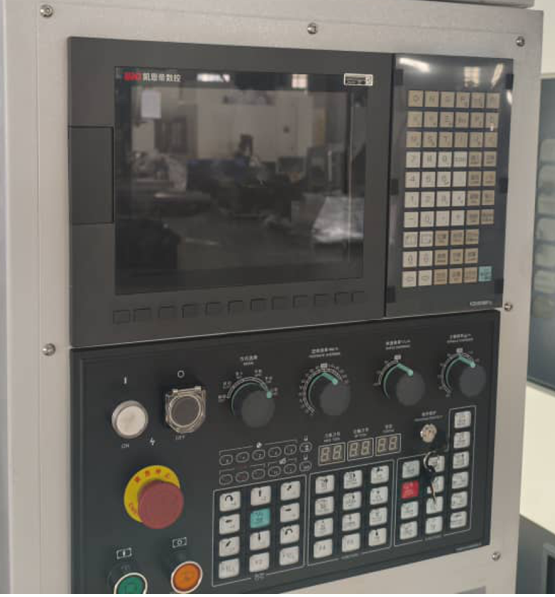
11. Система чпу KND
- Высокая производительность основана на мощном процессоре и современной архитектуре, обеспечивающей высокую скорость обработки данных.
- Поддержка высокоскоростного интерполяции (включая линейную, круговую и сплайн-интерполяцию).
- Совместимость с различными типами станков (фрезерные, токарные, 5-осевые).
- Поддержка множества технологических циклов (сверление, нарезание резьбы, растачивание и др.).
- Поддержка стандартного G-кода (ISO-кода).
- Возможность использования параметрического программирования (аналогично макропрограммированию Fanuc).
- Встроенный редактор программ с удобным интерфейсом.
- Цветной сенсорный дисплей с интуитивно понятным интерфейсом.
- Поддержка нескольких языков (включая английский и китайский).
- Возможность подключения внешних устройств (USB, Ethernet).
- Режим симуляции обработки для проверки программ.
- Диагностика в реальном времени.
Основные технические характеристики
1.Таблица параметров.
| № | Параметр | Ед. | Значение |
| 1 | Размеры стола | мм | 1400×700 |
| 2 | Максимальная нагрузка | кг | 800 |
| 3 | Размер Т-образного паза | мм | 5-18-130 |
| 4 | X-ось (влево/вправо) | мм | 1300 |
| 5 | Y-ось (вперёд/назад) | мм | 700 |
| 6 | Z-ось (вверх/вниз) | мм | 750 |
| 7 | Конус шпинделя (7:24) | BT40 φ150 | |
| 8 | Диапазон оборотов | об/мин | 8000 |
| 9 | Мощность двигателя шпинделя | кВт | 11 |
| 10 | Расстояние от центра шпинделя до направляющей Z | мм | 722 |
| 11 | Расстояние от торца шпинделя до стола (макс./мин.) | мм | 870/120 |
| 12 | Быстрый ход (X/Y-ось) | м/мин | 24 |
| 13 | Быстрый ход (Z-ось) | м/мин | 18 |
| 14 | Диапазон подач | мм/мин | 1–10000 |
| 15 | Тип магазина | — | Дисковый |
| 16 | Вместимость | инструментов | 24 |
| 17 | Время смены инструмента | с | 2-3 |
| 18 | Точность позиционирования (X/Y/Z) | мм | 0.008 |
| 19 | Повторяемость позиционирования (X/Y/Z) | мм | 0.005 |
| 20 | Стандарт измерения | JISB6336-4:2000/ GB/T18400.4-2010 | |
| 21 | Вес станка | кг | 9000 |
| 22 | Габариты (Д × Ш × В) | мм | 3550 2730×3620 |
Примечание:
- Скорость шпинделя указана для стандартной комплектации. При установке других патронов, оснастки или двигателя необходимо учитывать ограничения по скорости.
- Требования к питанию:
Допустимое отклонение напряжения сети: ±10%.
При больших колебаниях требуется стабилизатор напряжения, иначе возможны сбои. - Вес станка ориентировочный, окончательный вес указан в упаковочном листе.
2.Параметры точности
| Контролируемый параметр | Заводской стандарт |
| Точность обработки | IT7 |
| Плоскостность обрабатываемой детали | 0.01 мм /1м |
| Шероховатость поверхности | Ra1.25 мкм |
| Точность позиционирования - ось X, Y | 0.008 мм |
| Точность позиционирования - ось Z | 0.008 мм |
| Повторяемость позиционирования - ось X, Y | 0.005 мм |
| Повторяемость позиционирования - ось Z | 0.005 мм |
Примечание:
- IT7 – высокая степень точности обработки, соответствующая международным стандартам.
- Овальность 0.0025 мм – минимальное отклонение от идеальной окружности на диаметре 75 мм.
- Шероховатость Ra1.25 мкм – обеспечивает высокое качество поверхности.
- Точность и повторяемость позиционирования ключевые параметры для ЧПУ, гарантирующие стабильность обработки. Данные показатели подтверждают, что станки этой серии соответствует требованиям для высокоточной обработки деталей в машиностроении, авиакосмической и других высокотехнологичных отраслях.
IV.Основная комплектация станка, список компонентов.
1.Базовая конфигурация станка.
| № | Компонент | Характеристики | Производитель | Страна |
| 1 | Система ЧПУ | KND 2000MF3i | Emperor Kane | Китай |
| 2 | Сервопривод, двигатель | Emperor Kane | Китай | |
| 3 | Подшипники трёх осей | 3062 | SKF / NACHI | Швейцария / Япония |
| 4 | ШВП трёх осей (C3) | FD4012 | NMC / SHAC | Тайвань |
| 5 | Направляющие трёх осей | X/Y/Z: 55 | TWIN / SHAC | Тайвань |
| 6 | Магазин инструментов | 24 диска | Okada / Square Crown | Тайвань |
| 7 | Ременный шпиндель | BT40-150-8000 об/мин | Danquan / Aibeko / Okada | Тайвань |
| 8 | Цилиндр зажима инструмента | 4.5T | Dan Quan | Тайвань |
| 9 | Внешний защитный кожух | 3550 × 2700 × 2600 | Тайвань / Haidong | Китай |
| 10 | Телескопическая защита | Стальной лист | Haidong / Bodi | Китай |
| 11 | Пневматика | Двойной блок | SMC | Япония |
| 12 | Датчик давления | SMC | Япония | |
| 13 | Смазочный насос | TZ-2202-110A | Sheng Xiang / Bao Yu | Тайвань |
| 14 | Насос охлаждения | CBK4-30/3 | Zhe Hong / Luo Rui | Тайвань |
| 15 | Теплообменник станка | HPW-10AF | Diot / Wen Heng | Китай |
| 16 | Основные электронные компоненты | Schneider / Delixi | Франция / Китай | |
| 17 | Клеммная колодка | Wan Ke | Германия |
Примечание:
- Окончательную конфигурацию станка нужно согласовывать с производителем.
2.Основные и вспомогательные принадлежности.
| № | Наименование | Производитель | Параметры | Кол. | Примечания |
| 1 | Подставка для ног | Завод-изгот. | 1 комп | ||
| 2 | Конус установки фрезы | 1шт | |||
| 3 | Цанга крепления фрезы | 4шт | |||
| 4 | Ключи для инструмента | 1 комп | |||
| 5 | Система охлаждения | Завод-изгот. | 1 комп | Опция | |
| 6 | Тележка для стружки | Завод-изгот. | 1 комп | Опция |
Примечание:
- Количество и спецификация резцов могут быть изменены по требованию заказчика.
3.Комплект документации.
| № | Наименование документа | Кол. | Примечания |
| 1 | Руководство по эксплуатации (механическая часть) | 1 | Электронный |
| 2 | Руководство по эксплуатации (электрическая часть) | 1 | Электронный |
| 3 | Сертификат | 1 | Бумажный |
| 4 | Упаковочный лист | 1 | Бумажный |
| 5 | Инструкция по эксплуатации стружкоудаления | 1 | Электронный |
| 6 | Инструкция по эксплуатации смазочной системы | 1 | Электронный |
| 7 | Таблица параметров управления станком | 1 | Электронный |
| 8 | Электрические схемы | 1 | Электронный |
| 9 | Системные файлы | Комплект | Электронный |
Примечание:
- Состав документации может отличаться в зависимости от комплектации. Для уточнения обратитесь к техническому специалисту.
Условия эксплуатации.
- Температура: 5–40°C.
- Влажность: не более 35% при 40°C.
- Напряжение: 380 В ±10%.
- Защита от вибраций и пыли.
Требования к испытаниям.
- Температура в помещении: 15–25°C.
- Станок должен акклиматизироваться не менее 12 часов перед испытаниями.