Токарные ЧПУ станки с наклонной станиной TCK 600Y
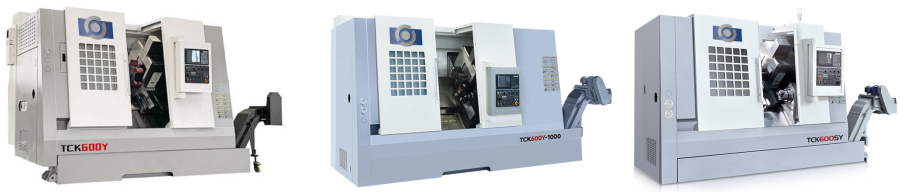
Общее описание станка
TCK600SY — это горизонтальный токарный станок с ЧПУ, разработанный на основе многолетнего опыта проектирования подобных станков. Он создан в соответствии с требованиями рынка и представляет собой новую продукцию, основные показатели которой соответствуют международному уровню. Станок обладает сверхвысокой точностью и стабильностью, а также высокой жесткостью конструкции, что обеспечивает эффективную обработку с высокой скоростью подачи. Это позволяет клиентам достичь высокой производительности при низких затратах, сохраняя качество, характерное для немецких станков.
- Макс. диаметр обработки над станиной: 600 мм
- Макс. длина обработки: 500 мм
- Макс. диаметр обработки над супортом: 430 мм
- Размер шпинделя: A2-6
- Патрон: 8 дюймов
- Диаметр отверстия шпинделя: 65 мм
- Частота вращения шпинделя: 4500 об/мин
- Перемещение по оси X: 280 мм
- Перемещение по оси Z: 550 мм
- Мощность двигателя шпинделя: 30 кВт
- Тип револьверной головки: 12-позиционное
- Макс. диаметр обработки над станиной: 600 мм
- Макс. длина обработки: 1200 мм
- Макс. диаметр обработки над супортом: 430 мм
- Размер шпинделя: A2-6
- Патрон: 8 дюймов
- Диаметр отверстия шпинделя: 65 мм
- Частота вращения шпинделя: 4500 об/мин
- Перемещение по оси X: 280 мм
- Перемещение по оси Z: 1000 мм
- Мощность двигателя шпинделя: 30 кВт
- Тип револьверной головки: 12-позиционное
- Макс. диаметр обработки над станиной: 600 мм
- Макс. длина обработки: 500 мм
- Макс. диаметр обработки над супортом: 350 мм
- Размер шпинделя: A2-6
- Патрон: 10 дюймов
- Диаметр отверстия шпинделя: 65 мм
- Частота вращения шпинделя: 4500 об/мин
- Перемещение по оси X: 280 мм
- Перемещение по оси Z: 550 мм
- Мощность двигателя шпинделя: 30 (11) кВт
- Cкорость быстрого перемещения X/Z (м/мин): 30/10/30 кВт
- Тип револьверной головки: 12-позиционное
- Макс. диаметр обработки над станиной: 720 мм
- Макс. длина обработки: 1000 мм
- Макс. диаметр обработки над супортом: 350 мм
- Размер шпинделя: A2-6
- Патрон: 10 дюймов
- Диаметр отверстия шпинделя: 65 мм
- Частота вращения шпинделя: 4500 об/мин
- Перемещение по оси X: 280 мм
- Перемещение по оси Z: 1000 мм
- Мощность двигателя шпинделя: 30 (11) кВт
- Cкорость быстрого перемещения X/Z (м/мин): 30/10/30 кВт
- Тип револьверной головки: 12-позиционное
Станок предназначен для обработки валов и дисковых деталей. Помимо стандартных функций токарного станка с ЧПУ, он также может выполнять фрезерование плоскостей, сверление, нарезание резьбы, создание прямых и спиральных канавок, а также нарезание зубьев. Благодаря двойной шпиндельной системе станок автоматически обрабатывает детали с обеих сторон без необходимости повторной ручной установки, что повышает эффективность обработки и снижает затраты. Концепция «одна установка полная обработка» делает станок идеальным для высокоточного массового производства деталей вращения. В конструкции станка оптимально сбалансирована жесткость шпинделя, станины, задней бабки и других узлов, что обеспечивает устойчивость при тяжелом резании. Точность обработки наружных поверхностей достигает уровня IT6–IT7. Станок особенно подходит для таких отраслей, как locomotive, аэрокосмическая и военная промышленность, где требуется высокоточная и массовая обработка деталей вращения.
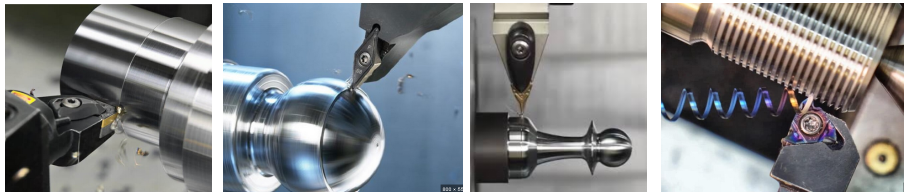
Станок предназначен для обработки валов, дисковых деталей, нарезания резьбы, создания дуг, конусов, а также внутренних и внешних поверхностей тел вращения. Он обеспечивает высокоэффективную, крупносерийную и высокоточную обработку. Максимальная длина обработки по оси Z составляет 3000мм В конструкции станка жесткость шпинделя, станины, задней бабки и других узлов оптимально сбалансирована, что значительно повышает общую жесткость и устойчивость при тяжелом резании. Точность станка достигает IT7. Как универсальный станок, он особенно подходит для обработки деталей тел вращения в таких отраслях, как локомотивостроение, аэрокосмическая промышленность и военная промышленность. Станок имеет интегрированную конструкцию, объединяющую механику, электрику и гидравлику. Компоновка компактна и удобна для обслуживания. Ключевые компоненты закупаются у ведущих мировых производителей, что гарантирует высокую надежность. Станок оснащен полностью закрытой защитной конструкцией, соответствующей принципам эргономики, что делает работу комфортной и безопасной.
II.Основные узлы и компоненты станка
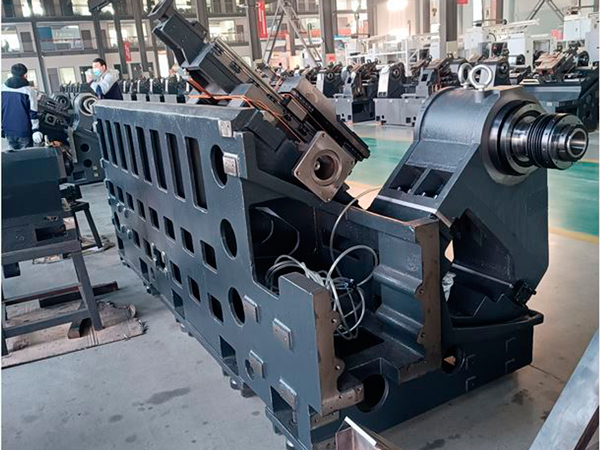
1.Станина.
Станок оснащен цельнолитой станиной с углом наклона 45°, что обеспечивает устойчивость при резании. Внутренние ребра жесткости оптимизированы с помощью программного обеспечения Ansys для достижения высокой жесткости конструкции. Материал станины — высокоплотный чугун, обладающий высокой прочностью и хорошими демпфирующими свойствами. Наклон 45° улучшает отвод стружки, обеспечивая плавность обработки. Направляющие представляют собой прецизионные шариковые рельсы с высокой точностью подачи, малым сопротивлением трению и отличной устойчивостью к вибрациям и деформациям, что позволяет достичь высокой точности обработки и скорости перемещения.
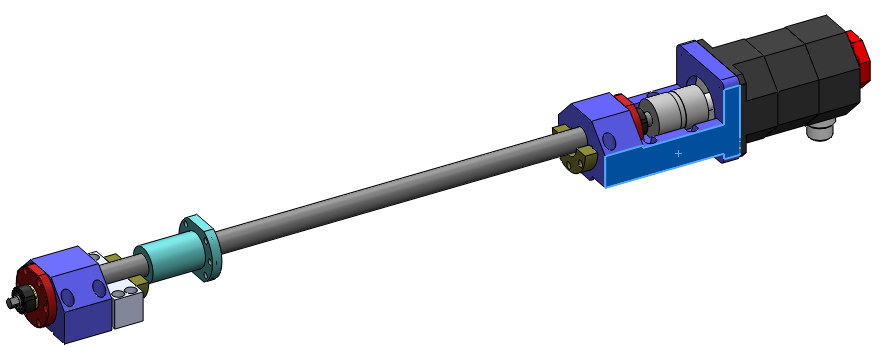
2.Привод осей X и Z.
Оси X и Z приводятся в движение серводвигателями, соединенными с шариковыми винтами через упругие муфты. Шариковые винты закреплены с двух сторон. Направляющие оси — роликовые, с равномерной нагрузкой в четырех направлениях, что снижает трение и нагрев при быстром перемещении, повышая точность и скорость обработки.
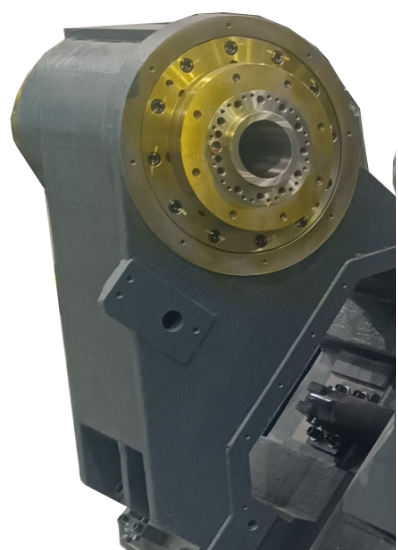
3.Шпиндельная бабка.
Станок Шпиндель станка — электроприводной, с прямым приводом от встроенного двигателя. Это обеспечивает компактность, малый вес, низкий уровень шума и вибраций, а также малое инерционное сопротивление. Высокая скорость, ускорение и точность позиционирования делают шпиндель идеальным для высокоскоростной и прецизионной обработки. Отсутствие промежуточных передаточных механизмов исключает дополнительные нагрузки. Использование технологии частотного и векторного управления позволяет плавно регулировать скорость в пределах номинального диапазона. Электроприводной шпиндель
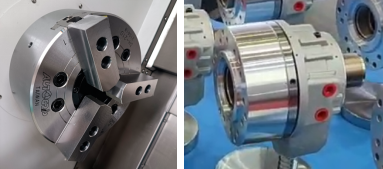
4. Патрон.
Стандартный патрон главного шпинделя — 8-дюймовый полый гидравлический патрон (диаметр φ 210) производства Тайваня. Планшайба позволяет быстро менять оснастку, адаптируясь к различным задачам обработки. Доступны и другие варианты гидравлических патронов и цилиндров
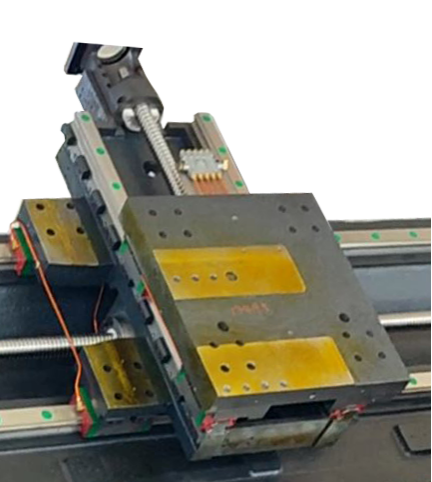
5.Суппорт и каретка.
Суппорт изготовлен из чугуна HT 300. Каретка и резцедержатель перемещаются по шариковым линейным направляющим. Ось X и Z приводится в движение серводвигателем через винт ШВП.
6.Резцедержатель.
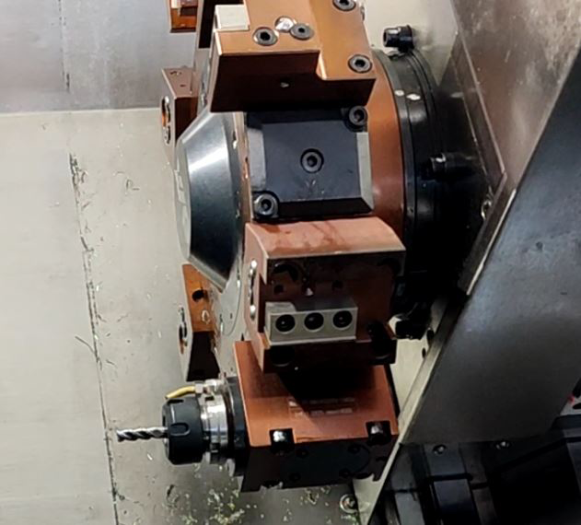
Стандартная Стандартная револьверная головка — сервоприводная, с осью Y (ход ±50 мм), что позволяет выполнять фрезерование, сверление, нарезание резьбы и другие операции. Направляющие оси Y — жесткие, что обеспечивает повышенную жесткость и качество фрезерования. Гидравлическая фиксация инструмента позволяет быстро менять инструмент и обеспечивает высокую точность позиционирования. Конструкция с тройной зубчатой пластиной защищает механизм от загрязнений и обеспечивает высокую жесткость и точность.
7.Задняя бабка.
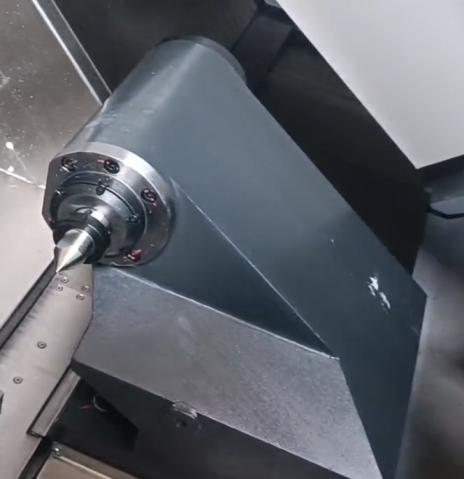
Задняя бабка программируемая, разъемной конструкции. Верхняя часть закреплена в корпусе бабки, а перемещение осуществляется по линейным направляющим с помощью гидроцилиндра.
Управление:
- Перемещение задней бабки автоматически контролируется системой ЧПУ (функция M) или вручную через панель управления.
- При работе бабка подается вперед для зажима заготовки с оптимальным усилием.
- Примечание:При использовании стандартного центра минимальный диаметр обрабатываемой заготовки 30 мм. Для других случаев параметры
8.Второй шпиндель.
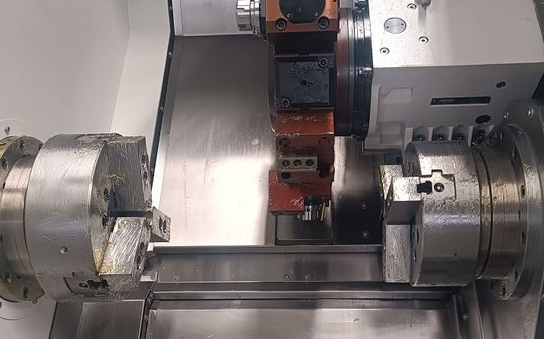
Второй шпиндель также является электроприводным, с теми же преимуществами: компактность, малый вес, низкий уровень шума и вибраций. Он обеспечивает высокую динамическую точность и стабильность, что необходимо для высокоскоростной обработки. Частотное управление позволяет плавно регулировать скорость в широком диапазоне.
Стандартный патрон второго шпинделя 6-дюймовый полый гидравлический патрон (диаметр 170) производства Тайваня. Возможна установка других патронов и цилиндров
9.Гидравлическая система и автосмазки.
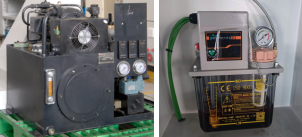
Гидравлическая система включает регулируемый лопастной насос, а смазочная система централизованную автоматическую подачу смазки.
10.Система охлаждения и удаления стружки.
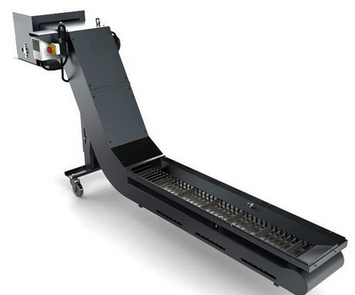
Станок может дополнительно комплектоваться цепным, скребковым или магнитным стружка удалением. Система охлаждения включает высокопроизводительный насос для подачи охлаждающей жидкости.
11.Электрическая система
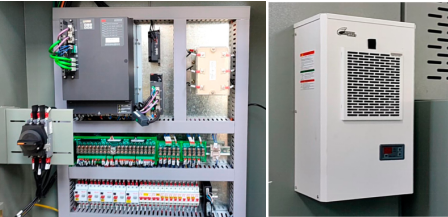
Электрическая система соответствует стандарту GB 5226.1-2008. Основные компоненты импортного производства. Станок оснащен системой самодиагностики и аварийной остановки.
Система управления собранна в шкафу с принудительной вентиляцией и кондиционированием воздуха.
Основные технические характеристики
1.Таблица параметров.
| № | Параметр | Ед. | TCK600YS | TCK600YS-1000 | TCK600Y | TCK600Y-1000 | Примечания |
| 1 | Макс. диаметр над станиной | мм | 600 | 600 | 600 | 600 | |
| 2 | Макс. длина обработки | мм | 500 | 1000 | 500 | 1000 | |
| 3 | Макс. диаметр резания | мм | 350 | 350 | 350 | 350 | |
| 4 | Стандартный диаметр обработки | мм | 300 | 300 | 300 | 300 | |
| 5 | Макс. диаметр над суппортом | мм | 400 | 400 | 400 | 400 | |
| 6 | Стандартный патрон (диаметр) | дюйм | 8″/6″ | 8″/6″ | 8″/6″ | 8″/6″ | |
| 7 | Тип главного шпинделя | A2-6, | A2-6, | A2-6, | A2-6, | ||
| 8 | Диаметр отверстия шпинделя | мм | 65 | 65 | 65 | 65 | |
| 9 | Диаметр сквозного отверстия | мм | 50 | 50 | 50 | 50 | |
| 10 | Диапазон скоростей шпинделя | об/мин | 50–4000 | 50–4000 | 50–4000 | 50–4000 | |
| 11 | Макс. момент шпинделя | Нм | 176 | 176 | 176 | 176 | |
| 12 | Количество скоростей шпинделя | Бесступенчатая | Бесступенчатая | Бесступенчатая | Бесступенчатая | ||
| 13 | Мощность главного двигателя | кВт | 30 | 30 | 30 | 30 | |
| 14 | Скорость подачи по оси X | м/мин | 20 | 20 | 20 | 20 | |
| 15 | Скорость подачи по оси Z | м/мин | 20 | 20 | 20 | 20 | |
| 16 | Скорость подачи по оси Y | м/мин | 10 | 10 | 10 | 10 | |
| 17 | Ход по оси X | мм | 200 | 200 | 200 | 200 | |
| 18 | Ход по оси Z | мм | 500 | 1000 | 500 | 1000 | |
| 19 | Ход по оси Y | мм | ±50 | ±50 | ±50 | ±50 | |
| 20 | Ход по оси C (вращение) | ° | 360° | 360° | 360° | 360° | |
| 21 | Расстояние между шпинделями | мм | 0–500 | 0–1000 | 0–500 | 0–1000 | |
| 22 | Тип второго шпинделя | A2-5, | A2-5, | ||||
| 23 | Диаметр отверстия второго шпинделя | мм | 56 | 56 | |||
| 24 | Диапазон скоростей второго шпинделя | об/мин | 0–5000 | 0–5000 | |||
| 25 | Макс. момент второго шпинделя | Нм | 42 | 42 | |||
| 26 | Мощность двигателя второго шпинделя | кВт | 11 | 11 | |||
| 27 | Привод задней бабки | Гидро | Гидро | ||||
| 28 | Конус задней бабки | Морзе | 4 | 4 | |||
| 29 | Тип приводного блока | BMT55-ER32 | BMT55-ER32 | BMT55-ER32 | BMT55-ER32 | ||
| 30 | Тип револьверной головки | 12 поз. | 12 поз. | 12 поз. | 12 поз. | ||
| 31 | Макс. скорость приводного блока | об/мин | 5000 | 5000 | 5000 | 5000 | |
| 32 | Выбора ближнего инструмента | Да | Да | Да | Да | ||
| 33 | Общий вес станка | кг | 6000 | 6000 | 6000 | 6000 | |
| 34 | Макс. нагрузка (диски) | кг | 200 | 200 | 200 | 200 | |
| 35 | Макс. нагрузка (валы) | кг | 500 | 500 | 500 | 500 |
Примечание:
- Скорость шпинделя указана для стандартной комплектации. При установке других патронов, оснастки или двигателя необходимо учитывать ограничения по скорости.
- Требования к питанию:
Допустимое отклонение напряжения сети: ±10%.
При больших колебаниях требуется стабилизатор напряжения, иначе возможны сбои. - Максимальные размеры обработки указаны для стандартной комплектации. Для нестандартных патронов или резцедержателей параметры уточняются с техническим отделом.
- Крутящий момент постоянен, но при увеличении диаметра обработки допустимые режимы резания уменьшаются.
- Вес станка ориентировочный, окончательный вес указан в упаковочном листе.
2.Параметры точности
| Контролируемый параметр | Заводской стандарт |
| Точность обработки | IT6 |
| Овальность обрабатываемой детали | 0.0025 мм / Ø75 мм |
| Цилиндричность детали | 0.010 мм / 150 мм |
| Плоскостность детали | 0.010 мм / Ø200 мм |
| Шероховатость поверхности | Ra1.25 мкм |
| Точность позиционирования - ось X | 0.008 мм |
| Точность позиционирования - ось Z | 0.008 мм |
| Повторяемость позиционирования - ось X | 0.004 мм |
| Повторяемость позиционирования - ось Z | 0.004 мм |
Примечание:
- IT7 – высокая степень точности обработки, соответствующая международным стандартам.
- Овальность 0.0025 мм – минимальное отклонение от идеальной окружности на диаметре 75 мм.
- Цилиндричность 0.010 мм – допустимое отклонение формы на длине 150 мм.
- Плоскостность 0.010 мм – максимальное отклонение от плоскости на диаметре 200 мм.
- ероховатость Ra1.25 мкм – обеспечивает высокое качество поверхности.
- Точность и повторяемость позиционирования ключевые параметры для ЧПУ, гарантирующие стабильность обработки. Данные показатели подтверждают, что станки серии TCK-63 соответствует требованиям для высокоточной обработки деталей в машиностроении, авиакосмической и других высокотехнологичных отраслях.
IV.Основная комплектация станка, список компонентов.
1.Базовая конфигурация станка.
| № | Наименование | Производитель | Модель и спецификация | Кол. | Примечания |
| 1 | Система ЧПУ | KND | K2000TF1i-D | 1 ком. | ★ |
| 2 | Главный двигатель | Китай | 15 кВт, 1000 об/мин | 1 ком. | ★ |
| 3 | Серводвигатель оси X | Китай | 23 Н·м | 1 ком. | ★ |
| 4 | Серводвигатель оси Z | Китай | 23 Н·м | 1 ком. | ★ |
| 5 | Шариковый винт оси X | Импортный | Ø40×12 мм | 1 ком. | ★ |
| 6 | Шариковый винт оси Z | Импортный | Ø50×10 мм | 1 ком. | ★ |
| 7 | Направляющие оси X | Импортный | Шариковые, серия 45 | 1 ком. | ★ |
| 8 | Направляющие оси Z | Импортный | Шариковые, серия 55 | 1 ком. | ★ |
| 9 | Направляющие бабки | Завод | Скользящие | 1 ком. | ★ |
| 10 | Подшипники шпинделя | Импортный | NN3024K (передние) | 1 ком. | ★ |
| 11 | Подшипники шпинделя | Импортный | BTM120A (средние), | 1 ком. | ★ |
| 12 | Подшипники шпинделя | Импортный | NN3022K (задние) | 1 ком. | ★ |
| 13 | Подшипники валов | Импортный | 306215 (X), 407215 (Z) | 1 ком. | ★ |
| 14 | Резцедержатель | Тайвань | 12-поз. высота 125 мм | 1 ком. | ★ |
| 15 | Патрон и гидроцилиндр | Тайвань | 8" полый | 1 ком. | ★ |
| 16 | Задняя бабка | Завод | Гидравлическая | 1 ком. | ★ |
| 17 | Система охлаждения | Китай | Цепной фильтр | 1 ком. | ★ |
| 18 | Транспортер | Китай | Боковой тип | 1 ком. | Опция |
Примечание:
- Знак "★" обозначает стандартную комплектацию, остальное опционально.
2.Основные и вспомогательные принадлежности.
| № | Наименование | Изгот-ль | Параметр | Кол. | Примечание |
| 1 | Опорные плиты | Завод-изгот. | 1 комп | ||
| 2 | Комплект резцов | Для 12-поз. | |||
| 3 | Наружные резцы | Китай | 25×25 мм | 4 шт | |
| 4 | Торцовые резцы | Китай | 25×25 мм | 1 шт | |
| 5 | Расточные резцы | Китай | Ø40 мм | 3 шт | |
| 6 | Втулки переходные | Китай | Ø32, Ø25, Ø20 мм | По 1 шт. | |
| 7 | Центр | Китай | 1 шт | ||
| 8 | Система охлаждения | Завод-изгот. | 1 комп | ||
| 9 | Тележка для стружки | Завод-изгот. | 1 комп |
Примечание:
- Количество и спецификация резцов могут быть изменены по требованию заказчика.
3.Комплект документации.
| № | Наименование документа | Кол. | Примечания |
| 1 | Руководство по эксплуатации (механическая часть) | 1 | |
| 2 | Руководство по эксплуатации (электрическая часть) | 1 | |
| 3 | Сертификат | 1 | |
| 4 | Упаковочный лист | 1 | |
| 5 | Инструкция по эксплуатации стружкоудаления | 1 | |
| 6 | Инструкция по эксплуатации гидростанции | 1 | |
| 7 | Инструкция по эксплуатации резцедержателя | 1 | |
| 8 | Руководство по эксплуатации патрона и цилиндра | 1 | |
| 9 | Инструкция по эксплуатации смазочной системы | 1 | |
| 10 | Программа PLC станка | 1 | |
| 11 | Таблица параметров управления станком | 1 | |
| 12 | Электрические схемы | 1 | |
| 13 | Системные файлы | Комплект |
Примечание:
- Состав документации может отличаться в зависимости от комплектации. Для уточнения обратитесь к техническому специалисту.
4.Условия эксплуатации.
- Условия работы станка напрямую связаны с его производительностью и нормальной работой. Слишком высокая температура может повлиять на управляющие механизмы в ЧПУ, состояние системы смазки и гидравлической системы, что приведет к неисправностям станка или повреждению его компонентов. Поэтому рекомендуется использовать станок при следующих условиях:
- Станок должен размещаться в помещении с сухой средой. Основание станка должно быть выполнено в соответствии с требованиями.
- Напряжение питания: номинальное напряжение AC380V, диапазон колебаний -10~ +10%, частота питания: 50Hz (±1%). Пользователям за пределами этого диапазона необходимо приобрести стабилизатор напряжения.
- Температура окружающей среды: 5~40°C; средняя температура за 24 часа не должна превышать 35°C.
- Влажность: при максимальной температуре 40°C относительная влажность не должна превышать 35%, изменения влажности не должны вызывать конденсацию.
- Концентрация пыли в воздухе не должна превышать 10 мг/м³, воздух не должен содержать кислоты, соли и коррозионные газы.
- Атмосферное давление: 86-106 кПа.
- Станок должен быть установлен вдали от источников вибрации и тепла. Уровень вибрации в цеху, где установлен станок, должен быть ниже 0.5G (G — ускорение свободного падения).
- Уровень шума: 83 дБ (A).
5.Требования к испытаниям.
- Во время испытаний станка измерительные приборы и инструменты должны находиться в испытательной среде достаточное время для достижения изотермического состояния. Испытания также должны проводиться без влияния воздушных потоков, солнечного света или внешних тепловых потоков. Температура окружающей среды для проверки точности позиционирования станка должна составлять 20°C, но в целом должны соблюдаться следующие условия:
- Температура окружающей среды: 15-25°C.
- Перед испытаниями станок должен находиться в испытательной среде не менее 12 часов.
- Пространственный градиент температуры не должен превышать 0.5°C/ч.