Токарно-фрезерный ЧПУ пяти осевой центр HTMC 800 / 800S.
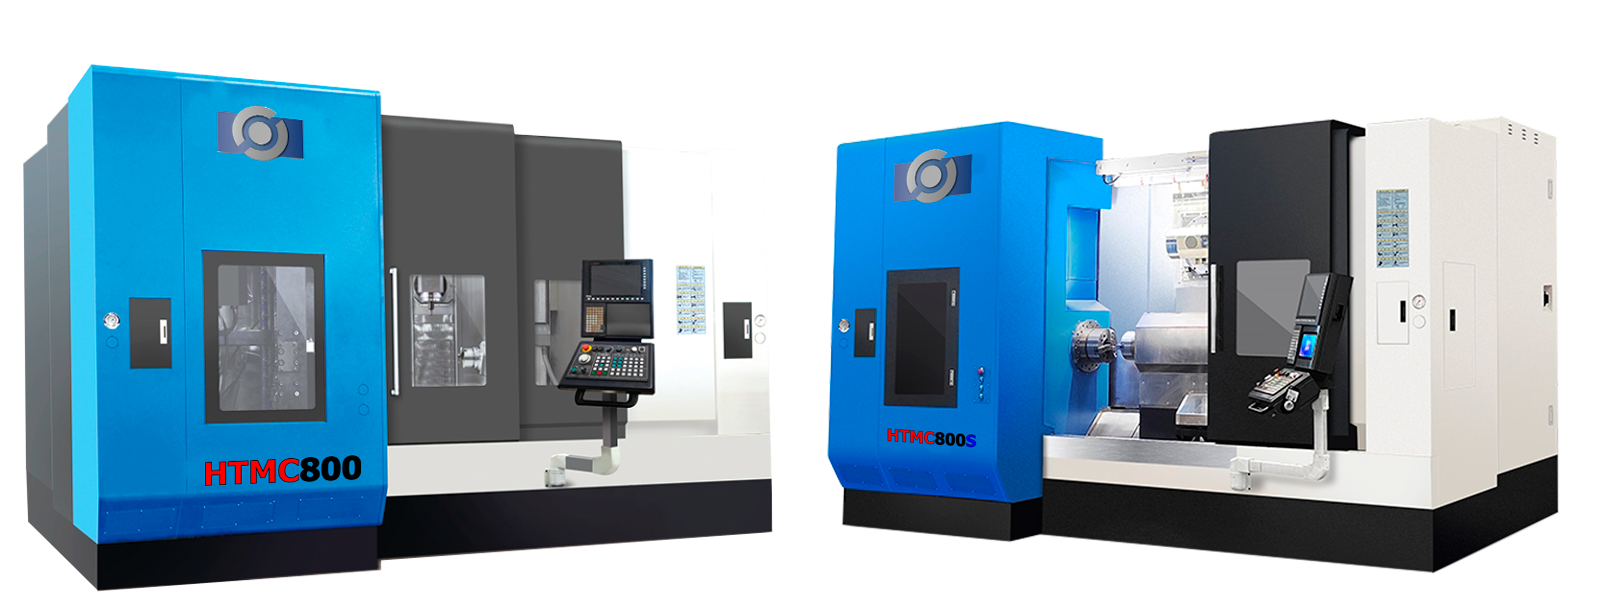
Общее описание станка
Токарно-фрезерный комплекс с поворотной головкой HTMC800S это новый продукт, разработанный и произведенный в соответствии с потребностями рынка и развития на основе многолетнего опыта завода в проектировании горизонтальных токарных станков с ЧПУ. Основные эксплуатационные показатели данного изделия достигли международного передового уровня: сверхвысокая точность, стабильность, высокая жесткая конструкции, высокая производительность резания. Это позволяет получить высокоэффективные, недорогие, станки мирового качества.
- Макс. диаметр обработки над станиной: 600 мм
- Макс. длина обработки: 1200 мм
- Макс. диаметр обработки над супортом: 600 мм
- Размер шпинделя: A2-8
- Патрон: 10 дюймов
- Диаметр отверстия шпинделя: 87 мм
- Частота вращения шпинделя: 3000 об/мин
- Перемещение по оси X: 720 мм
- Перемещение по оси Z: 1550 мм
- Мощность двигателя шпинделя: 37/30 кВт
- Скорость быстрого перемещения X/Y/Z: 24/24/24 м/мин
- Количество инструмента: 40-позиционное
- Макс. диаметр обработки над станиной: 600 мм
- Макс. длина обработки: 1200 мм
- Макс. диаметр обработки над супортом: 600 мм
- Размер шпинделя: A2-8(A2-6)
- Патрон: 10 дюймов
- Диаметр отверстия шпинделя: 87 мм
- Частота вращения шпинделя: 3000(4000) об/мин
- Перемещение по оси X: 720 мм
- Перемещение по оси Z: 1550 мм
- Мощность двигателя шпинделя: 37/30 кВт
- Скорость быстрого перемещения X/Y/Z: 24/24/24 м/мин
- Количество инструмента: 40-позиционное
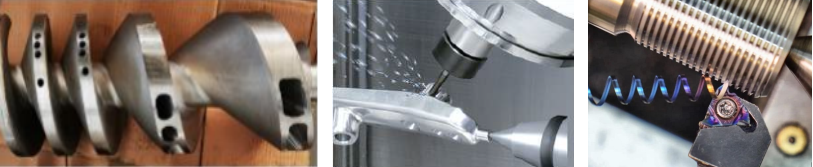
Станок предназначен для обработки валов, дисковых деталей, нарезания резьбы, создания дуг, конусов, а также внутренних и внешних поверхностей тел вращения. Он обеспечивает высокоэффективную, крупносерийную и высокоточную обработку. Максимальная длина обработки по оси Z составляет 3000мм В конструкции станка жесткость шпинделя, станины, задней бабки и других узлов оптимально сбалансирована, что значительно повышает общую жесткость и устойчивость при тяжелом резании. Точность станка достигает IT7. Как универсальный станок, он особенно подходит для обработки деталей тел вращения в таких отраслях, как локомотивостроение, аэрокосмическая промышленность и военная промышленность. Станок имеет интегрированную конструкцию, объединяющую механику, электрику и гидравлику. Компоновка компактна и удобна для обслуживания. Ключевые компоненты закупаются у ведущих мировых производителей, что гарантирует высокую надежность. Станок оснащен полностью закрытой защитной конструкцией, соответствующей принципам эргономики, что делает работу комфортной и безопасной.
II.Основные узлы и компоненты станка
Этот станок может обрабатывать детали валов и дисков. Помимо функций токарного станка с ЧПУ, он может выполнять фрезерование плоскостей, сверление, нарезание резьбы, обработку прямых и спиральных канавок, фрезерование зубьев и т.д. Он обладает такими составными функциями, как токарная, фрезерная и расточная обработка. Оборудование реализует концепцию обработки детали за один установ, это дает возможность обеспечить серийную и высокоточную обработку деталей вращающихся тел со сложным фрезерованием и зубонарезанием. Жесткость шпинделя, станины, задней бабки и других компонентов в целом обеспечивает стабильность при интенсивном поточном производстве. Благодаря этому внешняя цилиндрическая точность станка может достигать уровня IT6-IT7. Как станок общего назначения, он особенно подходит для высокопроизводительной, серийной и высокоточной обработки вращающихся деталей в таких отраслях, как железнодорожная, авиационная, автомобильная промышленность.
Станок имеет компактную конструкцию с интегрированными механическими, электрическими и гидравлическими системами, что облегчает обслуживание и ремонт. Ключевые компоненты закупаются у ведущих мировых производителей, что гарантирует высокую надежность. Станок оснащен полностью закрытым защитным кожухом, соответствующим принципам эргономики, что делает работу удобной и безопасной.
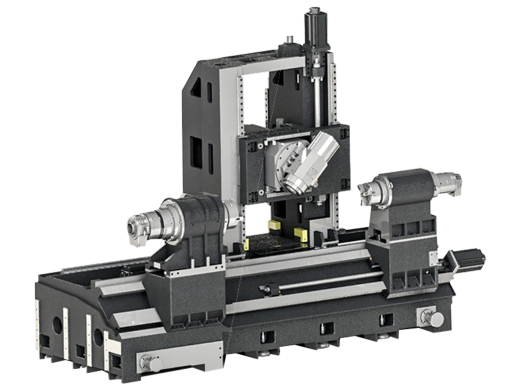
1.Станина.
В станке используется интегральная станина с углом наклона 45°, которая более устойчива во время резки. Форма внутренних ребер оптимизирована и спроектирована с помощью программного обеспечения Ansys, что делает станок очень жестким. Материал станины изготовлен из чугуна высокой плотности, который обладает высокой прочностью и хорошей амортизацией. Конус под углом 45° имеет хорошую эффективность удаления стружки обеспечивая плавное резание станка. В качестве направляющей используется прецизионная направляющая 45/55 линейная роликовая направляющая, которая имеет высокую точность подачи, низкое сопротивление трению, хорошую жесткость, высокую виброустойчивость и устойчивость к деформации, так что пользователи могут получить более высокую точность обработки и более высокую скорость перемещения и эффективность производства.
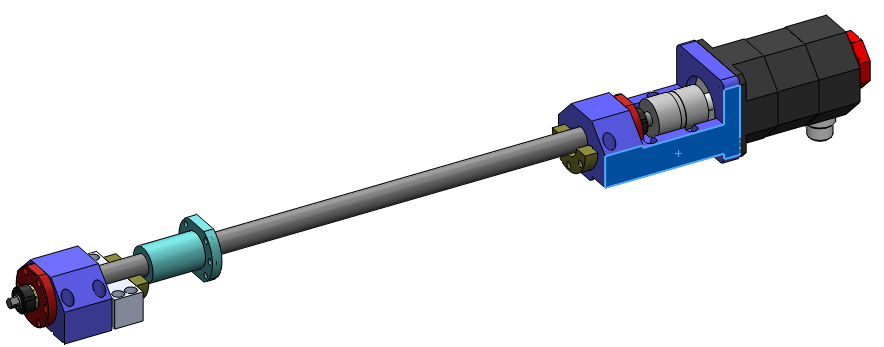
2.Привод осей X и Z.
Оси X, Y, Z и W приводятся в движение серводвигателями и напрямую соединены с шариковинтовыми парами через эластичные муфты. Шариковинтовые пары закреплены на обоих концах. Трехосевые направляющие представляют собой направляющие качения (ось W - жесткий рельс). Направляющие рельсы имеют четырехстороннюю равную нагрузку, высокую точность и большую грузоподъемность. Шарики изолированы сепараторами для уменьшения сопротивления трению, повышения температуры и тепловой деформации при быстром перемещении, что значительно улучшает обработку.
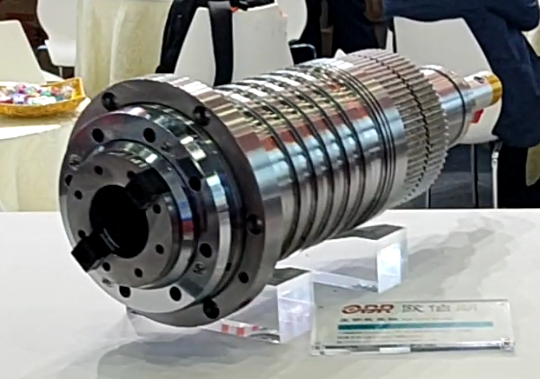
3.Шпиндельная бабка.
Станок оснащен цельным шпиндельным узлом с прямым приводом от двигателя через без ременной передачи, что снижает потери мощности и обеспечивает быстрое и плавное вращение. Шпиндель разработан совместно с ведущими производителями из Тайваня и обладает высокой жесткостью, точностью и низким тепловыделением. Противошпиндель устанавливается такой же конструкции пониженной мощности. Противошпиндель обеспечивает высокоточный перехват изделия во время вращения.
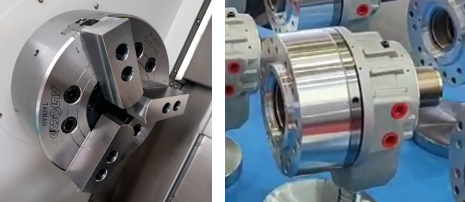
4. Патрон.
Станок может комплектоваться 10-дюймовым полым гидравлическим патроном тайваньского производства или другими патронами по требованию заказчика.
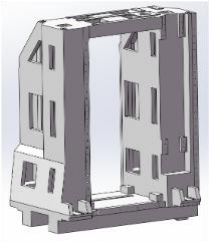
5.Колонна-суппорт.
Колонна-суппорт этого станка изготовлены из высокоплотного чугуна, на которой размещены фрезерная поворотная головка. Ползун и поворотная головка перемещаются по колонне с помощью импортных линейных роликовых направляющих 45-й ширины. Движение по оси X осуществляется с помощью серводвигателя, напрямую соединенного с ШВП через упругую муфту. В качестве винта используются импортные высокоточные ШВП, обладающие высокой точностью и точностью передачи.
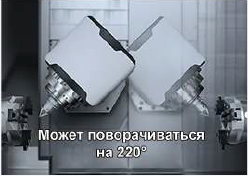
6.Фрезерная поворотная головка.
Фрезерная поворотная головка имеет высокоточный держатель инструмента HSK-T63 и высокоскоростной электрический шпиндель с максимальной скоростью 6000 об/мин и номинальным крутящим моментом 100 Нм, в стандартной комплектации, что позволяет удовлетворить требования к обработке в большинстве случаев. Фрезерный электрический шпиндель имеет водяное охлаждение, что позволяет значительно снизить проблемы точности, вызванные нагревом шпинделя. На оси B используется синхронный двигатель с постоянными магнитами, это обеспечивает высокую тонность позиционирования и постоянный крутящий момент 743 Нм, максимальный крутящий момент составляет 1320 Нм (Такой высокий момент нужен для точной токарной обработки). Для обработки при фиксированной оси используется пластина Хирта и встроенная кольцевая гидравлическая двойная блокировка, гарантирующая отсутствие люфтов.
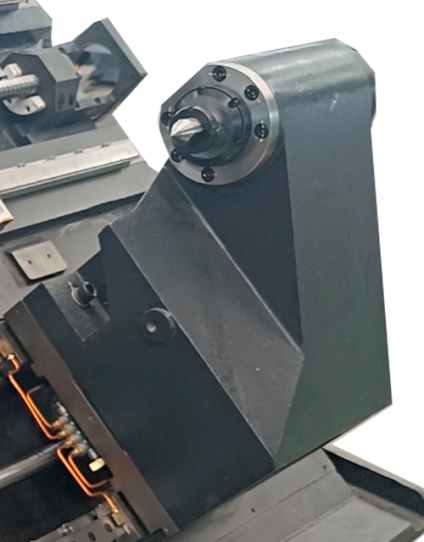
7.Задняя бабка.
Задняя бабка программируемая, имеет гидравлический привод. Перемещение осуществляется по линейным направляющим. Минимальный диаметр обработки с использованием стандартного центра 30 мм. Как опция задняя бабка может оснащаться приводом IDG с серводвигателем.
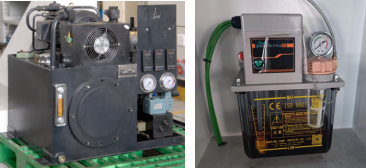
8.Гидравлическая система и автосмазки.
Гидравлическая система включает регулируемый лопастной насос, а смазочная система централизованную автоматическую подачу смазки.
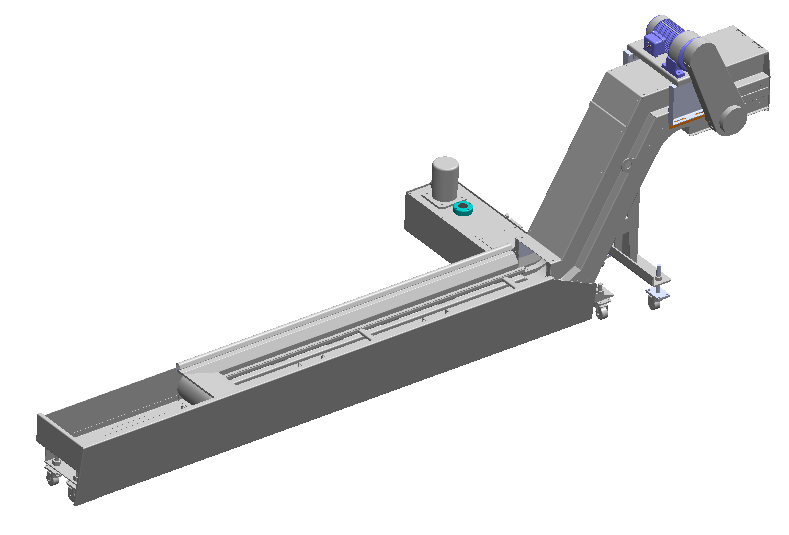
9.Система охлаждения и удаления стружки.
- Станок стандартно оснащен ящиком для стружки, а конвейер для стружки устанавливается опционально, в зависимости от различных материалов обрабатываемой заготовки. Типы конвейеров: пластинчатый, скребковый, магнитно-скребковый. Пластинчатый подходит для удаления различных прокатных, кусковых и блочных стружек. Скребковый транспортер подходит для удаления меди, алюминия, чугуна и других отходов. Магнитно-скребковый транспортер в основном используется для чугунной стружки длиной менее 150 мм при мокрой обработке. Все транспортеры стружки являются автоматическими, а запуск и остановка может контролироваться инструкциями M.
- Охлаждающая коробка и транспортер стружки отделены от основного станка, чтобы исключить влияние тепла при резании на точность станка. Используется импортный охлаждающий насос с большим расходом и высоким напором. Охлаждающая жидкость напрямую подключается к держателю инструмента после охлаждения и распыляется через форсунку для охлаждения и смазки деталей. Это обеспечить точность обработки заготовки и увеличить срок службы инструмента. Транспортер стружки устанавливается сбоку станка
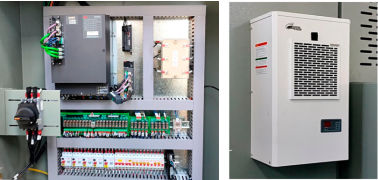
10.Электрическая система
- Электрическая схема станка соответствует электрическому стандарту GB 5226.1-2008. Силовая цепь имеет защиту от перегрузки по току и короткого замыкания, а соответствующие действия станка оснащены соответствующими блокировками для обеспечения безопасности оборудования и персонала. Электрическая система имеет функцию самодиагностики. Оператор и обслуживающий персонал могут в любое время наблюдать за рабочим состоянием каждой части станка по индикаторным лампочкам и дисплеям. Основные электрические компоненты являются импортной продукцией, а другие электрические компоненты продукцией китайских совместных предприятий, что обеспечивает безопасность и надежность станка.
- Электрический шкаф оснащена теплообменником для отвода тепла, что обеспечивает нормальную работу электрооборудования. Шкаф имеет щелевые кабель каналы проводки, расположение компонентов выполнено логично и аккуратно. Компоновка обеспечивает простоту доступа и обслуживании. Также зарезервировано определенное пространство для расширения функций оборудования.
- Станок оснащен устройством сигнализации и кнопкой аварийной остановки, чтобы предотвратить различные внезапные сбои, которые могут привести к повреждению станка. Благодаря продуманной конструкции программного обеспечения, сигнализация может отображать на дисплее текст и номера сигналов. Станок разделяет методы обработки сигналов тревоги на три категории в зависимости от различных ситуаций: «аварийный останов» для аварийных сигналов, «удержание подачи» для общих сигналов, и только «подсказка» для ошибок в работе.
Основные технические характеристики
1.Таблица параметров.
| № | Параметры станка | Ед. | HTMC800 | HTMC800S | Примечание |
| 1 | Система управления ЧПУ | KND | KND | Доп. Siemens/Fanuc | |
| 2 | Макс. диаметр вращения над станиной | мм | 600 | 600 | |
| 3 | Макс. длина обработки | мм | 1200 | 1200 | |
| 4 | Макс. диаметр обработки | мм | 600 | 600 | |
| 5 | Макс. Даметр над суппортом | мм | 600 | 600 | |
| 6 | Тип фланца шпиндель-1 | A2-8 | A2-8 | электрический | |
| 7 | Диаметр отверстия шпиндель-1 | мм | 87 | 87 | |
| 8 | Диаметр штанги шпиндель-1 | мм | 75 | 75 | |
| 9 | Мощность двигателя шпиндель-1 | кВт | 37 | 37 | |
| 10 | Макс. скорость вращения шпиндель-1 | об/мин | 3000 | 3000 | |
| 11 | Макс. крутящий момент шпиндель-1 | Нм | 283 | 283 | |
| 12 | Диаметр патрона шпиндель-1 | Дюйм | 10 полый | 10 полый | гидравлический |
| 13 | Тип фланца шпиндель-2 | Нет | A2-6 | электрический | |
| 14 | Диаметр отверстия шпиндель-2 | мм | Нет | 67 | |
| 15 | Диаметр штанги шпиндель-2 | мм | Нет | 50 | |
| 16 | Мощность двигателя шпиндель-2 | кВт | Нет | 30 | |
| 17 | Макс. скорость вращения шпиндель-2 | об/мин | Нет | 4000 | |
| 18 | Макс. крутящий момент шпиндель-2 | Нм | Нет | 144 | |
| 19 | Диаметр патрона шпиндель-2 | Дюйм | Нет | 8 полый | гидравлический |
| 20 | Наличие задней бабки | Да | Нет | ||
| 21 | Конус отверстия втулки задней бабки | Морзе | 4 | Нет | |
| 22 | Привод задней бабки | Гидро | Серво Опция | ||
| 23 | Мощность двигателя фрезерной оси | кВт | 31,5 | 31,5 | |
| 24 | Макс. скорость вращения оси фрезы | об/мин | 6000 | 6000 | |
| 25 | Макс. крутящий момент оси фрезерования | Нм | 100 | 100 | |
| 26 | Мощность двигателя оси B | кВт | 6,1 | 6,1 | |
| 27 | Макс. скорость вращения оси B | об/мин | 78,4 | 78,4 | |
| 28 | Макс. крутящий момент оси B | Нм | 1320 | 1320 | |
| 29 | Быстрое перемещение Ось X/ Z/Y/подшпиндель | м/мин | 24 | 24 | |
| 30 | Ход ось Z | мм | 1550 | 1550 | |
| 31 | Ход ось X | мм | 720 | 720 | |
| 32 | Ход ось Y | мм | ±125 | ±125 | |
| 33 | Ход противошпинделя | мм | 1300 | 1300 | |
| 34 | Ход ось B | град | ±110 | ±110 | |
| 35 | Тип шпинделя поворотной головки | HSK-T63 | HSK-T63 | ||
| 36 | Ход ось C | град | 360 | 360 | |
| 37 | Емкость магазина для инструментов | 40T | 40T | ||
| 38 | Тип магазина инструментов | Цепь | Цепь | ||
| 39 | Время смены инструмента | сек | 3,5 | 3,5 | |
| 40 | Максимальный диаметр инструмента | мм | 90 | 90 | |
| 41 | Максимальная длина инструмента | мм | 400 | 400 | |
| 42 | Масса машины | кг | 17000 | 17000 | |
| 43 | Масса обработки валов | кг | 500 | 500 | С патроном и оснасткой |
| 44 | Масса обработки дисков | кг | 300 | 300 | С патроном и оснасткой |
Примечание:
- Скорость шпинделя указана для стандартной комплектации. При установке других патронов, оснастки или двигателя необходимо учитывать ограничения по скорости.
- Требования к питанию:
Допустимое отклонение напряжения сети: ±10%.
При больших колебаниях требуется стабилизатор напряжения, иначе возможны сбои. - Максимальные размеры обработки указаны для стандартной комплектации. Для нестандартных патронов или резцедержателей параметры уточняются с техническим отделом.
- Крутящий момент постоянен, но при увеличении диаметра обработки допустимые режимы резания уменьшаются.
- Вес станка ориентировочный, окончательный вес указан в упаковочном листе.
2.Параметры точности
| Контролируемый параметр | Заводской стандарт |
| Точность обработки | IT7 |
| Овальность обрабатываемой детали | 0.0025 мм / Ø75 мм |
| Цилиндричность детали | 0.010 мм / 150 мм |
| Плоскостность детали | 0.010 мм / Ø200 мм |
| Шероховатость поверхности | Ra1.25 мкм |
| Точность позиционирования - ось X | 0.008 мм |
| Точность позиционирования - ось Z | 0.008 мм |
| Повторяемость позиционирования - ось X | 0.004 мм |
| Повторяемость позиционирования - ось Z | 0.004 мм |
Примечание:
- IT7 – высокая степень точности обработки, соответствующая международным стандартам.
- Овальность 0.0025 мм – минимальное отклонение от идеальной окружности на диаметре 75 мм.
- Цилиндричность 0.010 мм – допустимое отклонение формы на длине 150 мм.
- Плоскостность 0.010 мм – максимальное отклонение от плоскости на диаметре 200 мм.
- ероховатость Ra1.25 мкм – обеспечивает высокое качество поверхности.
- Точность и повторяемость позиционирования ключевые параметры для ЧПУ, гарантирующие стабильность обработки. Данные показатели подтверждают, что станки соответствует требованиям для высокоточной обработки деталей в машиностроении, авиакосмической и других высокотехнологичных отраслях.
IV.Основная комплектация станка, список компонентов.
1.Базовая конфигурация станка.
| № | Наименование | Производитель | Параметры | Кол. | |
| 1 | Система ЧПУ | Китай | KND K2000TF 3i-D/ HNC-818F | 1 | ★ |
| 3 | Главный двигатель | Китай | 11 кВт, номинальная мощность 1000 | 1 | ★ |
| 5 | Серводвигатель оси X | Emperor Kane/Китай | 10 Н·м | 1 | ★ |
| 6 | Серводвигатель оси Z | Emperor Kane/Китай | 10 Н·м | 1 | ★ |
| 7 | Шариковый винт оси X | Тайвань/импорт | φ32×12-635-C3 | 1 | ★ |
| 8 | Шариковый винт оси Z | Тайвань/импорт | φ32×12-1542-C3 | 1 | ★ |
| 9 | Направляющая ось X | Тайвань/импорт | 35 шариковые | 1 | ★ |
| 10 | Направляющая ось Z | Тайвань/импорт | 35 шариковые | 1 | ★ |
| 11 | Направляющая задней бабки | Тайвань/импорт | 35-роликовые | 1 | ★ |
| 12 | Подшипник шпинделя A2-6 | Импорт | Передний:NN3020K | 1 | ★ |
| 12 | Подшипник шпинделя A2-6 | Импорт | Средний:HTA020UADB (30°) | 1 | ★ |
| 12 | Подшипник шпинделя A2-6 | Импорт | Задний NN3018K | 1 | ★ |
| 13 | Подшипник штока | Импорт | 25×62×15 | 4 | ★ |
| 14 | Резцедержатель | Тайвань | 8-позиционный 80 серво. | 1 | ★ |
| 15 | Задняя бабка | Завод | Гидравлическая задняя бабка | 1 | ★ |
| 16 | Устройство для удаления стружки | Завод | Цепной тип | 1 |
Примечание:
- Знак "★" обозначает стандартную комплектацию, остальное опционально.
Основные и вспомогательные принадлежности.
| № | Наименование | Производитель | Параметры | Кол. | Примечания |
| 1 | Опорные плиты | Завод-изгот. | 1 комп | ||
| 2 | Комплект резцов | Для 8-поз. | |||
| 3 | Наружные резцы | Китай | 25×25 мм | 4 шт | |
| 4 | Торцовые резцы | Китай | 25×25 мм | 1 шт | |
| 5 | Расточные резцы | Китай | Ø40 мм | 3 шт | |
| 6 | Втулки переходные | Китай | Ø32, Ø25, Ø20 мм | По 1 шт. | |
| 7 | Центр | Китай | 1 шт | ||
| 8 | Система охлаждения | Завод-изгот. | 1 комп | ||
| 9 | Тележка для стружки | Завод-изгот. | 1 комп |
Примечание:
- Количество и спецификация резцов могут быть изменены по требованию заказчика.
Комплект документации.:
| № | Наименование документа | Кол. | Примечания |
| 1 | Руководство по эксплуатации (механическая часть) | 1 | |
| 2 | Руководство по эксплуатации (электрическая часть) | 1 | |
| 3 | Сертификат | 1 | |
| 4 | Упаковочный лист | 1 | |
| 5 | Инструкция по эксплуатации стружкоудаления | 1 | |
| 6 | Инструкция по эксплуатации гидростанции | 1 | |
| 7 | Инструкция по эксплуатации резцедержателя | 1 | |
| 8 | Руководство по эксплуатации патрона и цилиндра | 1 | |
| 9 | Инструкция по эксплуатации смазочной системы | 1 | |
| 10 | Программа PLC станка | 1 | |
| 11 | Таблица параметров управления станком | 1 | |
| 12 | Электрические схемы | 1 | |
| 13 | Системные файлы | Комплект |
Примечание:
- Состав документации может отличаться в зависимости от комплектации. Для уточнения обратитесь к техническому специалисту.
4.Условия эксплуатации.
- Условия работы станка напрямую связаны с его производительностью и нормальной работой. Слишком высокая температура может повлиять на управляющие механизмы в ЧПУ, состояние системы смазки и гидравлической системы, что приведет к неисправностям станка или повреждению его компонентов. Поэтому рекомендуется использовать станок при следующих условиях:
- Станок должен размещаться в помещении с сухой средой. Основание станка должно быть выполнено в соответствии с требованиями.
- Напряжение питания: номинальное напряжение AC380V, диапазон колебаний -10~ +10%, частота питания: 50Hz (±1%). Пользователям за пределами этого диапазона необходимо приобрести стабилизатор напряжения.
- Температура окружающей среды: 5~40°C; средняя температура за 24 часа не должна превышать 35°C.
- Влажность: при максимальной температуре 40°C относительная влажность не должна превышать 35%, изменения влажности не должны вызывать конденсацию.
- Концентрация пыли в воздухе не должна превышать 10 мг/м³, воздух не должен содержать кислоты, соли и коррозионные газы.
- Атмосферное давление: 86-106 кПа.
- Станок должен быть установлен вдали от источников вибрации и тепла. Уровень вибрации в цеху, где установлен станок, должен быть ниже 0.5G (G — ускорение свободного падения).
- Уровень шума: 83 дБ (A).
5.Требования к испытаниям.
- Во время испытаний станка измерительные приборы и инструменты должны находиться в испытательной среде достаточное время для достижения изотермического состояния. Испытания также должны проводиться без влияния воздушных потоков, солнечного света или внешних тепловых потоков. Температура окружающей среды для проверки точности позиционирования станка должна составлять 20°C, но в целом должны соблюдаться следующие условия:
- Температура окружающей среды: 15-25°C.
- Перед испытаниями станок должен находиться в испытательной среде не менее 12 часов.
- Пространственный градиент температуры не должен превышать 0.5°C/ч.