Токарный ЧПУ станок с наклонной станиной TCK 56
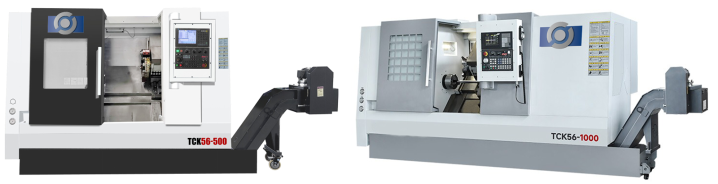
Общее описание станка
Токарный ЧПУ станок серии TCK-56 это горизонтальный токарный станок, разработанный на основе немецких технологий с учетом многолетнего опыта проектирования горизонтальных токарных станков с ЧПУ. Основные технические характеристики этого станка соответствуют международным стандартам, обеспечивая высокую точность, стабильность и жесткость конструкции. Это позволяет достичь высокой эффективности, низкой себестоимости обработки и качества, сопоставимого с немецкими станками.
- Макс. диаметр обработки над станиной: 560 мм
- Макс. длина обработки: 1000 мм
- Макс. диаметр обработки над супортом: 280 мм
- Размер шпинделя: A2-6
- Патрон: 8 дюймов (203 мм)
- Диаметр отверстия шпинделя: 65 мм
- Частота вращения шпинделя: 4500 об/мин
- Перемещение по оси X: 200 мм
- Перемещение по оси Z: 1050 мм
- Ход задней бабки: 950 мм
- Мощность двигателя шпинделя: 11/15 кВт
- Скорость быстрого перемещения X/Z: 30/30 м/мин
- Количество инструмента: 8-позиционное
- Макс. диаметр обработки над станиной: 560 мм
- Макс. длина обработки: 500 мм
- Макс. диаметр обработки над супортом: 280 мм
- Размер шпинделя: A2-6
- Патрон: 8 дюймов (203 мм)
- Диаметр отверстия шпинделя: 65 мм
- Частота вращения шпинделя: 4500 об/мин
- Перемещение по оси X: 200 мм
- Перемещение по оси Z: 560 мм
- Ход задней бабки: 450 мм
- Мощность двигателя шпинделя: 11/15 кВт
- Скорость быстрого перемещения X/Z: 30/30 м/мин
- Количество инструмента: 8-позиционное
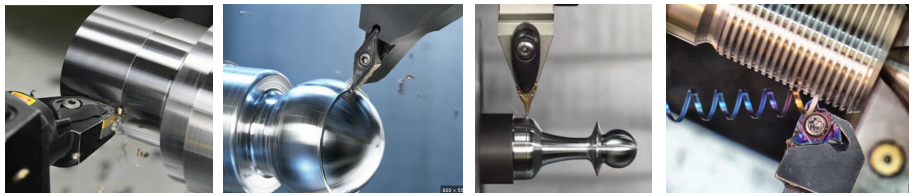
Станок предназначен для обработки валов, дисковых деталей, нарезания резьбы, обработки дуг, конусов, а также внутренних и внешних поверхностей тел вращения. Он обеспечивает высокоэффективную, высокоточную обработку крупных партий деталей. Конструкция станины, шпинделя, задней бабки и других узлов оптимизирована для повышения жесткости и устойчивости при тяжелом резании. Точность обработки наружных поверхностей соответствует IT6–IT7 квалитету. Станок особенно подходит для использования в таких отраслях, как машиностроение, аэрокосмическая промышленность и военная промышленность.
Станок имеет компактную конструкцию с интегрированными механическими, электрическими и гидравлическими системами, что облегчает обслуживание и ремонт. Ключевые компоненты закупаются у ведущих мировых производителей, что гарантирует высокую надежность. Станок оснащен полностью закрытым защитным кожухом, соответствующим принципам эргономики, что делает работу удобной и безопасной.
II.Основные узлы и компоненты станка
1.Станина.
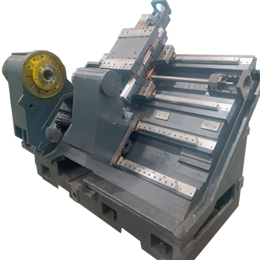
Станина выполнена под углом 45° из чугуна марки HT 300 методом литья в песчаные формы с использованием технологии resin sand. Направляющие — шариковые линейные рельсы импортного производства (35 specification), обеспечивающие высокую точность подачи, низкое сопротивление трению, хорошую жесткость и устойчивость к вибрациям.
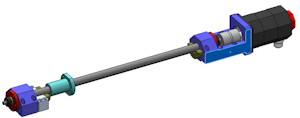
2.Привод осей X и Z.
Перемещение вдоль станины по оси Z и поперек по оси X обеспечивается серводвигателем через шариковую винтовую передачу. Используются высокоточные шариковые винты импортного производства.
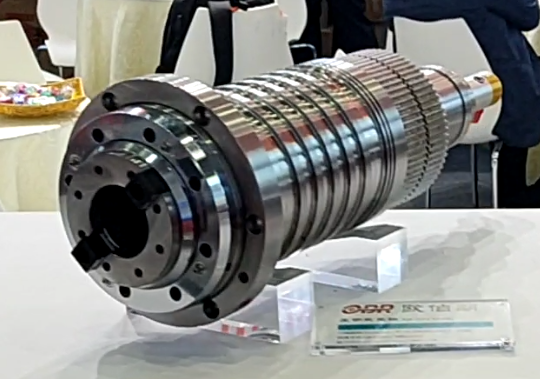
3.Шпиндельная бабка.
Станок оснащен цельным шпиндельным узлом с прямым приводом от двигателя через ременную передачу, что снижает потери мощности и обеспечивает быстрое и плавное вращение. Шпиндель разработан совместно с ведущими производителями из Тайваня и обладает высокой жесткостью, точностью и низким тепловыделением.
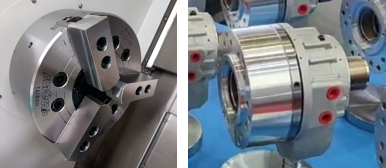
4. Патрон.
Станок может комплектоваться 8-дюймовым полым гидравлическим патроном тайваньского производства или другими патронами по требованию заказчика.
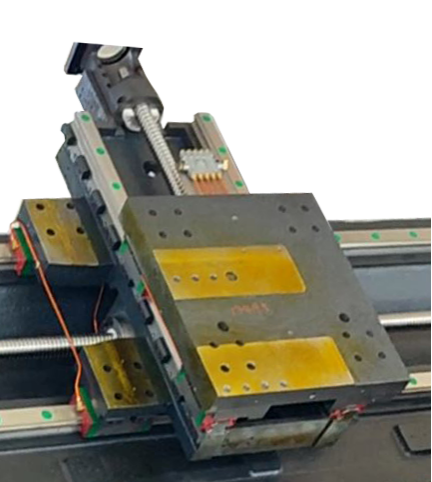
5.Суппорт и каретка.
Суппорт изготовлен из чугуна HT 300. Каретка и резцедержатель перемещаются по шариковым линейным направляющим. Ось X и Z приводится в движение серводвигателем через винт ШВП.
6.Резцедержатель.
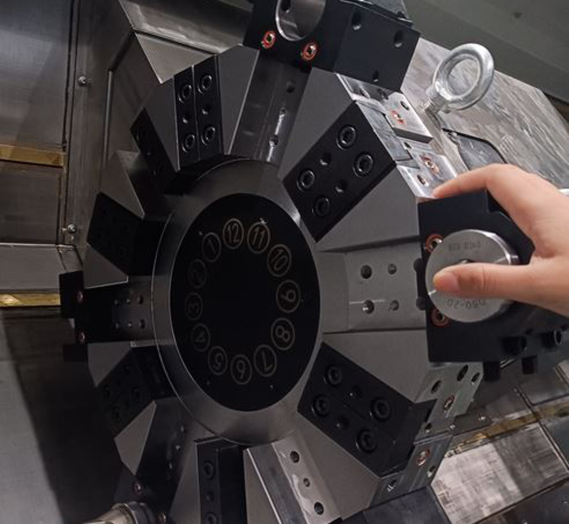
Стандартная стойка инструмента этого токарного станка, изготовлена заводом производителем. Держатель инструмента оснащен серводвигателем вращения и гидравлическим фиксатором, что обеспечивает высокую производительность и быструю замену. Привод может осуществлять выбор ближнего инструмента. Благодаря серводвигателю и его управлению по разгону и торможениию. револьвер по-прежнему может выполнять точное позиционирование без ударов при высокой инерционной нагрузке. Высокоточная конструкция с тройной зубчатой пластиной, эффективно защищает внутреннюю механическую конструкцию от внешних загрязнений (охлаждающей жидкости, железной пыли и т.д.). Пластина с тройным зубом изготовлена из высокоточно отшлифованной легированной стали высокой твердости, имеет большой размер и высокую силу фиксации, что обеспечивает высокую жесткость и точность обработки. Корпус отличается высокой точностью изготовления, небольшим количеством деталей, низкой рабочей температурой, длительным сроком службы смазки, что обеспечивает точность и надежность его использования в процессе обработки.
7.Задняя бабка.
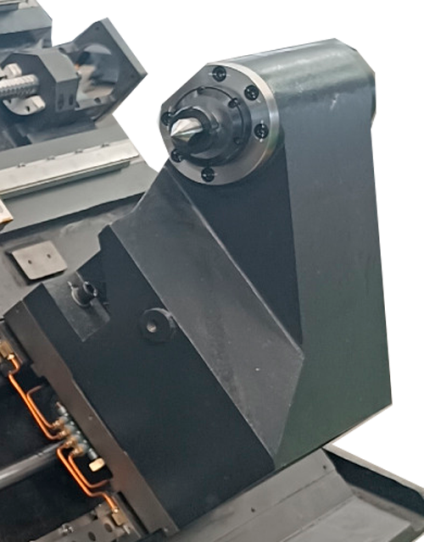
Задняя бабка программируемая, имеет гидравлический привод. Перемещение осуществляется по линейным направляющим. Минимальный диаметр обработки с использованием стандартного центра 30 мм.
8.Гидравлическая система и автосмазки.
Гидравлическая система включает регулируемый лопастной насос, а смазочная система централизованную автоматическую подачу смазки.
9.Система охлаждения и удаления стружки.
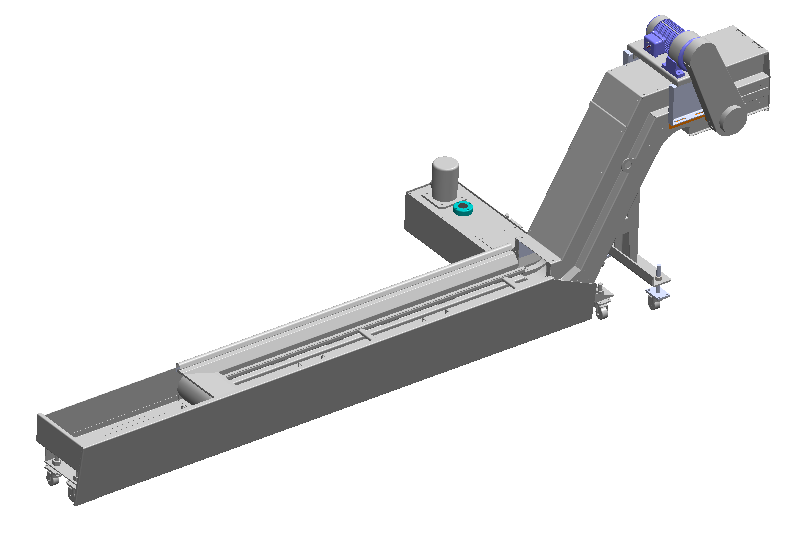
Станок может дополнительно комплектоваться цепным, скребковым или магнитным стружка удалением. Система охлаждения включает высокопроизводительный насос для подачи охлаждающей жидкости.
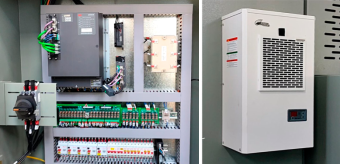
10.Электрическая система
Электрическая система соответствует стандарту GB 5226.1-2008. Основные компоненты импортного производства. Станок оснащен системой самодиагностики и аварийной остановки.
Система управления собранна в шкафу с принудительной вентиляцией и кондиционированием воздуха.
Основные технические характеристики
1.Таблица параметров.
| № | Параметр | Ед. | TCK-56-500 | TCK-56-1000 | Примечания |
| 1 | Макс. диаметр обработки над станиной | мм | 560 | 560 | |
| 2 | Макс. длина обработки | мм | 1000 | 500 | |
| 3 | Стандартный диаметр обработки (8 инс.) | мм | 280 | 280 | Тайвань, 8-поз. |
| 4 | Стандартный диаметр обработки (12 инс.) | мм | 210 | 210 | Тайвань, 12-поз. |
| 5 | Макс. диаметр обработки | мм | 350 | 350 | |
| 6 | Макс. диаметр обработки | мм | 280 | 280 | |
| 7 | Макс. диаметр обработки над суппортом | мм | 330 | 330 | |
| 8 | Тип обозначение шпинделя | A2-6 | A2-6 | Цельный узел | |
| 9 | Диаметр отверстия шпинделя | мм | 65 | 65 | |
| 10 | Макс. диаметр прутка | мм | 50 | 50 | |
| 11 | Диапазон скоростей шпинделя | об/мин | 50–4000 | 50–4000 | |
| 12 | Макс. крутящий момент шпинделя | Нм | 177 | 177 | |
| 13 | Количество скоростей шпинделя | Бесступенчатое | Бесступенчатое | ||
| 14 | Мощность главного двигателя | кВт | 15 (15 мин) | 15 (15 мин) | 11(номинал) |
| 15 | Диаметр патрона / тип | Дюйм | 8 | 8 | |
| 16 | Скорость быстрого перемещения по оси X | м/мин | 30 | 30 | |
| 17 | Скорость быстрого перемещения по оси Z | м/мин | 30 | 30 | |
| 18 | Ход по оси X | мм | 200 | 200 | |
| 19 | Ход по оси Z | мм | 550 | 1050 | |
| 20 | Общий ход задней бабки | мм | 450 | 950 | |
| 21 | Конус отверстия втулки задней бабки | Морзе 4 | Морзе 4 | Малый центр | |
| 22 | Тип стандартного резцедержателя | 8-поз. | 8-поз. | Горизонтальный | |
| 23 | Размер инструмента - наружный резец | мм | 25×25 | 25×25 | |
| 24 | Размер инструмента - расточной резец | мм | d40,32,25,20 | d40,32,25,20 | |
| 25 | Выбор ближайшего инструмента | Да | Да | ||
| 26 | Макс. нагрузка дисковые детали | кг | 200 | 200 | С патроном и оснасткой |
| 27 | Макс. нагрузка осевые детали | кг | 500 | 500 | С патроном и оснасткой |
| 28 | Высота центра от пола | мм | 1050 | 1050 | |
| 29 | Вес станка | кг | 4100 | 4500 | |
| 30 | Габариты станка (Д×Ш×В) | мм | 3100×1900×1850 | 3570×1900×1850 | Без транспортера |
Примечание:
- Скорость шпинделя указана для стандартной комплектации. При установке других патронов, оснастки или двигателя необходимо учитывать ограничения по скорости.
- Требования к питанию: Допустимое отклонение напряжения сети: ±10%. При больших колебаниях требуется стабилизатор напряжения, иначе возможны сбои.
- Максимальные размеры обработки указаны для стандартной комплектации. Для нестандартных патронов или резцедержателей параметры уточняются с техническим отделом.
- Крутящий момент постоянен, но при увеличении диаметра обработки допустимые режимы резания уменьшаются.
- Вес станка ориентировочный, окончательный вес указан в упаковочном листе.
2.Параметры точности
| Контролируемый параметр | Заводской стандарт |
| Точность обработки | IT6 |
| Овальность обрабатываемой детали | 0.0025 мм / Ø75 мм |
| Цилиндричность детали | 0.010 мм / 150 мм |
| Плоскостность детали | 0.010 мм / Ø200 мм |
| Шероховатость поверхности | Ra1.25 мкм |
| Точность позиционирования - ось X | 0.008 мм |
| Точность позиционирования - ось Z | 0.008 мм |
| Повторяемость позиционирования - ось X | 0.004 мм |
| Повторяемость позиционирования - ось Z | 0.004 мм |
Примечание:
· IT6 – высокая степень точности обработки, соответствующая международным стандартам.· Овальность 0.0025 мм – минимальное отклонение от идеальной окружности на диаметре 75 мм.
· Цилиндричность 0.010 мм – допустимое отклонение формы на длине 150 мм.
· Плоскостность 0.010 мм – максимальное отклонение от плоскости на диаметре 200 мм.
· Шероховатость Ra1.25 мкм – обеспечивает высокое качество поверхности.
IV.Основная комплектация станка, список компонентов.
1.Базовая конфигурация станка.
| № | Наименование | Производитель | Обозначение | Кол. | Прим-я |
| 1 | Система ЧПУ | Китай | KND K2000TF 3i-D/ HNC-818F | 1 | ★ |
| 3 | Главный двигатель | Китай | 11 кВт, номинальная мощность 1000 | 1 | ★ |
| 5 | Серводвигатель оси X | Emperor Kane/Китай | 10 Н·м | 1 | ★ |
| 6 | Серводвигатель оси Z | Emperor Kane/Китай | 10 Н·м | 1 | ★ |
| 7 | Шариковый винт оси X | Тайвань/импорт | φ32×12-635-C3 | 1 | ★ |
| 8 | Шариковый винт оси Z | Тайвань/импорт | φ32×12-1542-C3 | 1 | ★ |
| 9 | Направляющая ось X | Тайвань/импорт | 35 шариковые | 1 | ★ |
| 10 | Направляющая ось Z | Тайвань/импорт | 35 шариковые | 1 | ★ |
| 11 | Направляющая задней бабки | Тайвань/импорт | 35-роликовые | 1 | ★ |
| 12 | Подшипник шпинделя A2-6 | Импорт | Передний:NN3020K | 1 | ★ |
| 12 | Подшипник шпинделя A2-6 | Импорт | Средний:HTA020UADB (30°) | 1 | ★ |
| 12 | Подшипник шпинделя A2-6 | Импорт | Задний NN3018K | 1 | ★ |
| 13 | Подшипник штока | Импорт | 25×62×15 | 4 | ★ |
| 14 | Резцедержатель | Тайвань | 8-позиционный 80 серво. | 1 | ★ |
| 15 | Планшайба, цилиндр | 8" Hollow | 1 | ★ | |
| 16 | Задняя бабка | Завод | Гидравлическая задняя бабка | 1 | ★ |
Примечание:
Знак "★" обозначает стандартную комплектацию, остальное опционально.
2.Основные и вспомогательные принадлежности.
| № | Наименование | Изгот-ль | Параметр | Кол. | Примечание |
| 1 | Опорные плиты | Завод-изгот. | 1 комп | ||
| 2 | Комплект резцов | Для 8-поз. | |||
| 3 | Наружные резцы | Китай | 25×25 мм | 4 шт | |
| 4 | Торцовые резцы | Китай | 25×25 мм | 1 шт | |
| 5 | Расточные резцы | Китай | Ø40 мм | 3 шт | |
| 6 | Втулки переходные | Китай | Ø32,Ø25,Ø20мм | По 1 шт. | |
| 7 | Центр | Китай | 1 шт | ||
| 8 | Система охлаждения | Завод-изгот. | 1 комп | ||
| 9 | Тележка для стружки | Завод-изгот. | 1 комп |
Примечание:
Количество и спецификация резцов могут быть изменены по требованию заказчика.
3.Комплект документации.
| № | Наименование документа | Кол-во | Примечания |
| 1 | Руководство по эксплуатации (механическая часть) | 1 | Электронная версия |
| 2 | Руководство по эксплуатации (электрическая часть) | 1 | Электронная версия |
| 3 | Сертификат | 1 | |
| 4 | Упаковочный лист | 1 | |
| 5 | Инструкция по эксплуатации стружкоудаления | 1 | Электронная версия |
| 6 | Инструкция по эксплуатации гидростанции | 1 | Электронная версия |
| 7 | Инструкция по эксплуатации резцедержателя | 1 | Электронная версия |
| 8 | Руководство по эксплуатации патрона и цилиндра | 1 | Электронная версия |
| 9 | Инструкция по эксплуатации смазочной системы | 1 | Электронная версия |
| 10 | Программа PLC станка | 1 | Электронная версия |
| 11 | Таблица параметров управления станком | 1 | Электронная версия |
| 12 | Электрические схемы | 1 | Электронная версия |
| 13 | Системные файлы | Комплект | Электронная версия |
| 14 | Книга принципиальных схем | 1 шт | Электронная версия |
Примечание:
Состав документации может отличаться в зависимости от комплектации. Для уточнения обратитесь к техническому специалисту.
4.Условия эксплуатации.
- Температура: 5–40°C.
- Влажность: не более 35% при 40°C.
- Напряжение: 380 В ±10%.
- Защита от вибраций и пыли.
5.Требования к испытаниям.
- Температура в помещении: 15–25°C.
- Станок должен акклиматизироваться не менее 12 часов перед испытаниями.